
¿Cómo se fabrican los escariadores de mango cónico?
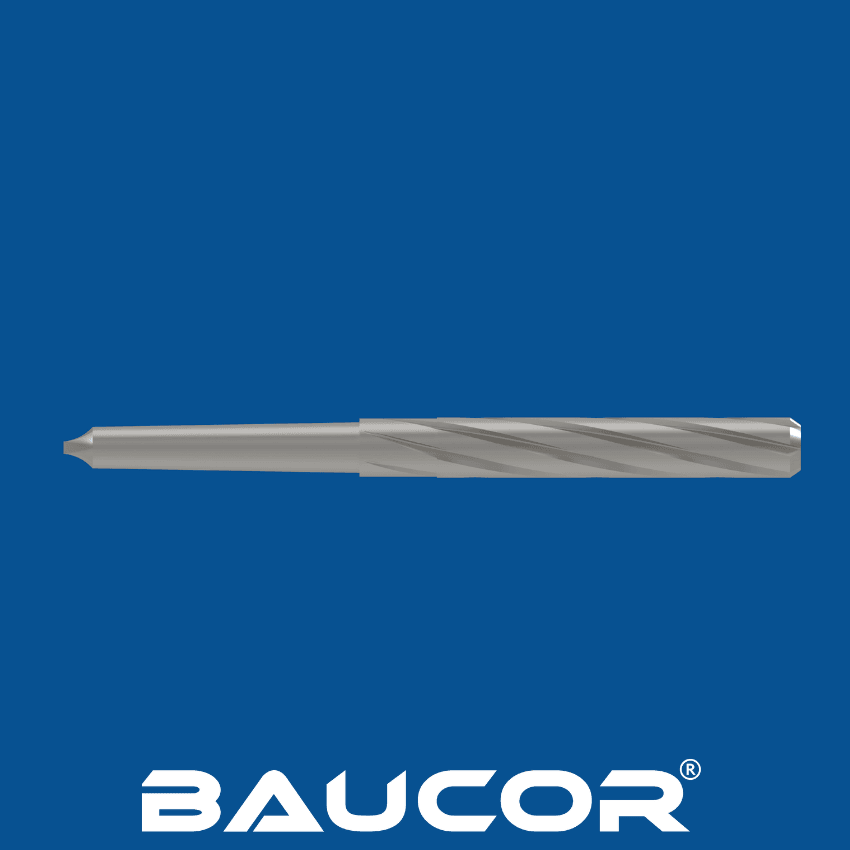
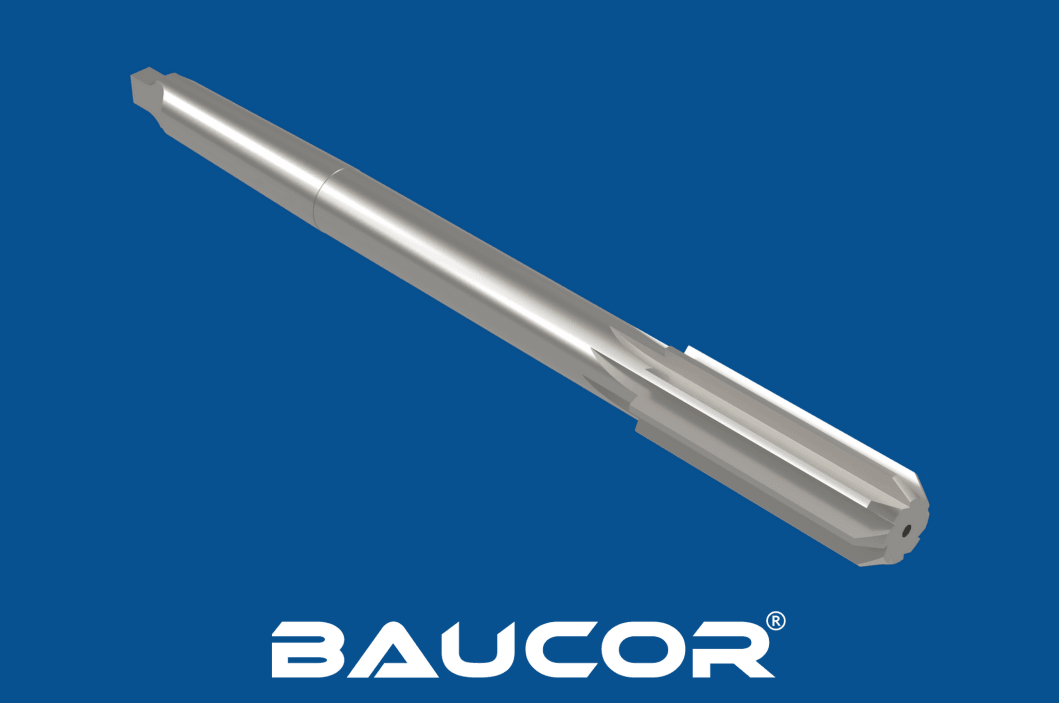
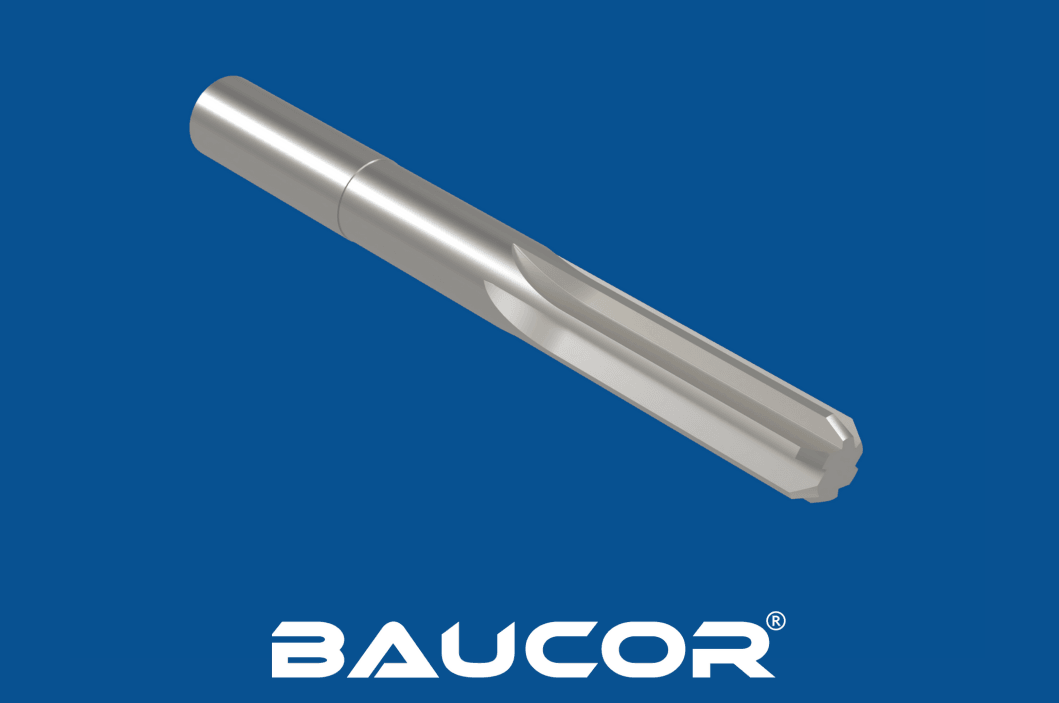
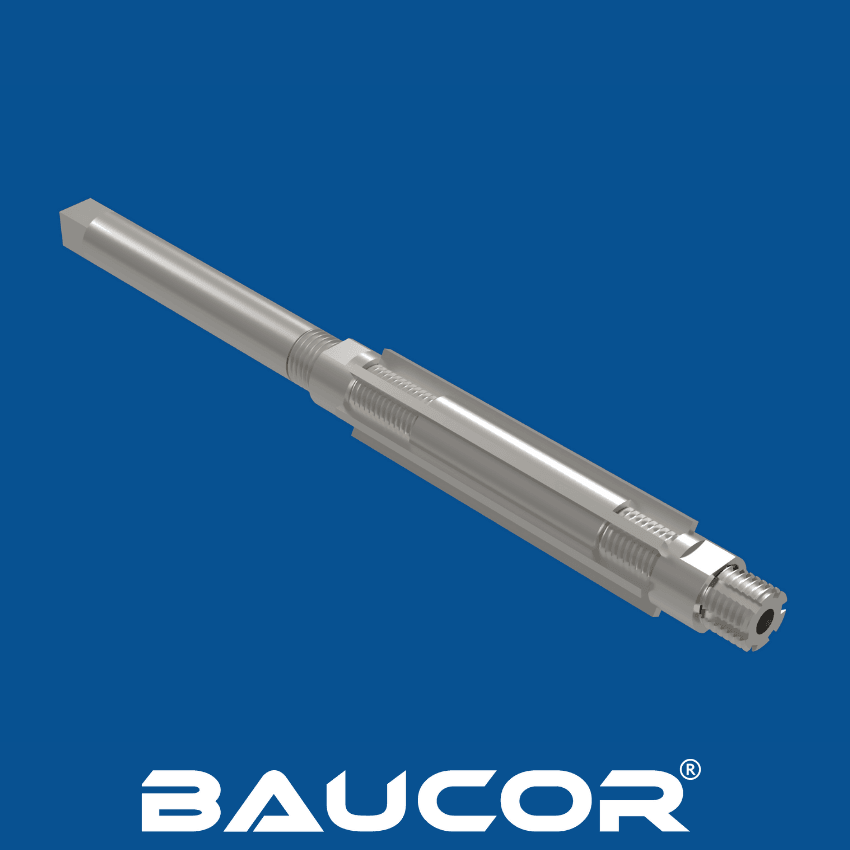
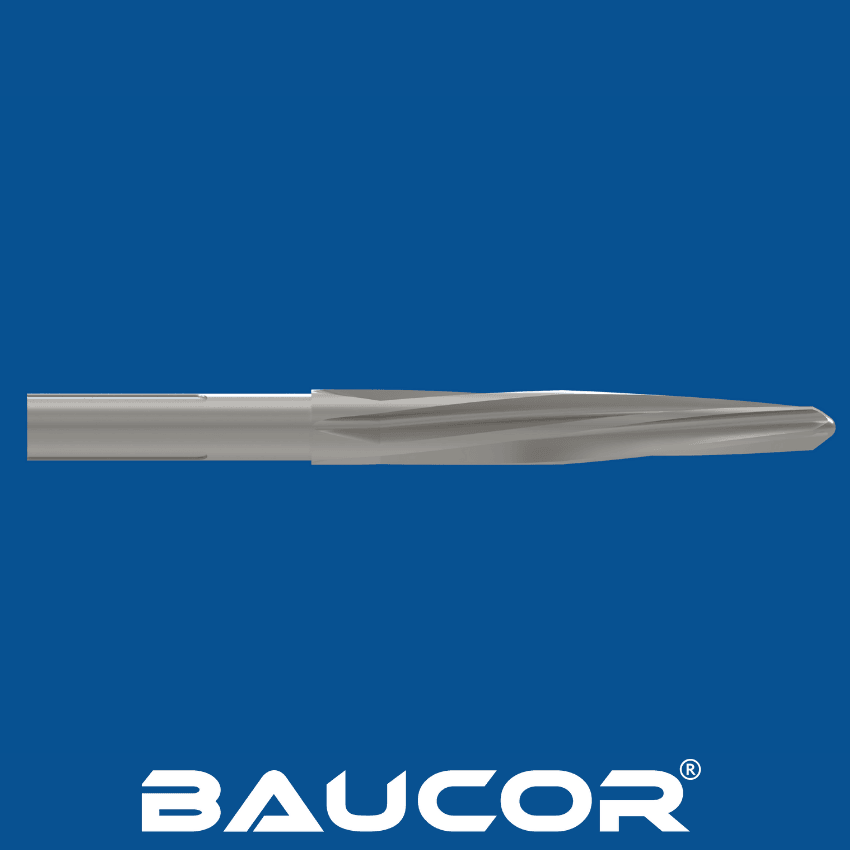
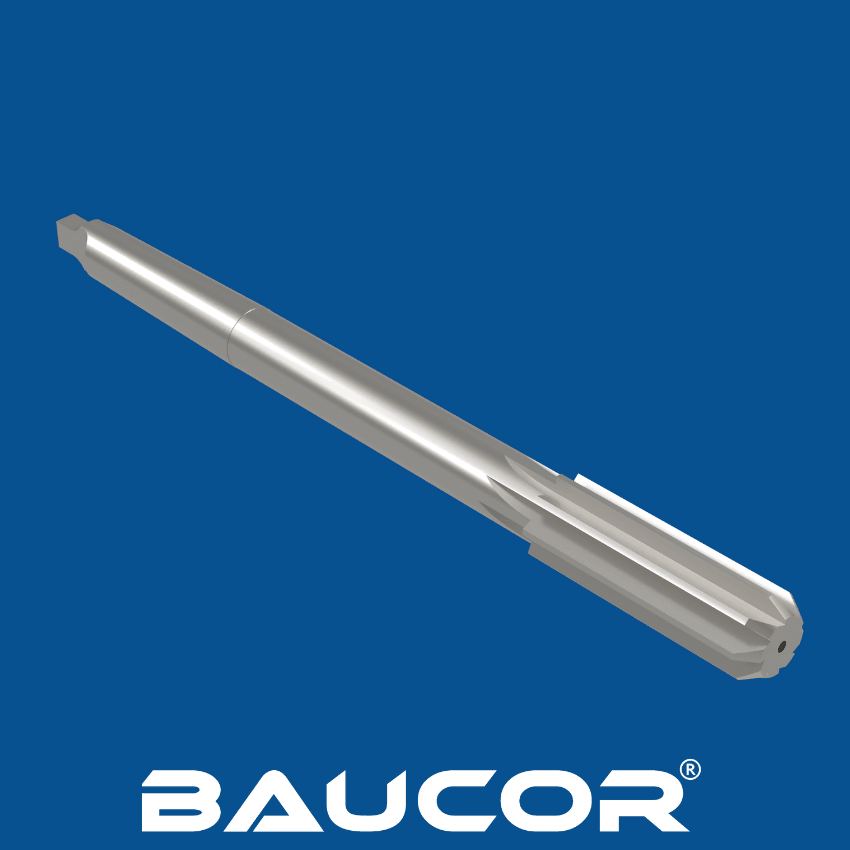
El proceso de fabricación de los escariadores de mango cónico consta de varios pasos que combinan mecanizado de precisión, tratamiento térmico y técnicas de acabado superficial para producir una herramienta de corte de alta calidad.
Selección del material:
- Acero rápido (HSS): El material más habitual, por su dureza, su resistencia al desgaste y su capacidad para conservar un filo afilado a altas temperaturas.
- Acero rápido al cobalto (HSS-Co): Contiene cobalto para aumentar la dureza y la resistencia al desgaste; es adecuado para cortar materiales más duros.
- Metal duro: Extremadamente duro y resistente al desgaste, ideal para la producción de grandes series y para cortar materiales abrasivos.
Corte de tochos:
- El material elegido (HSS, HSS-Co o metal duro) se corta en piezas en bruto, es decir, piezas cilíndricas de la longitud necesaria para el cuerpo del escariador.
El proceso de fabricación de los escariadores de mango cónico consta de varios pasos que combinan mecanizado de precisión, tratamiento térmico y técnicas de acabado superficial para producir una herramienta de corte de alta calidad.
Selección del material:
- Acero rápido (HSS): El material más habitual, por su dureza, su resistencia al desgaste y su capacidad para conservar un filo afilado a altas temperaturas.
- Acero rápido al cobalto (HSS-Co): Contiene cobalto para aumentar la dureza y la resistencia al desgaste; es adecuado para cortar materiales más duros.
- Metal duro: Extremadamente duro y resistente al desgaste, ideal para la producción de grandes series y para cortar materiales abrasivos.
Corte de tochos:
- El material elegido (HSS, HSS-Co o metal duro) se corta en piezas en bruto, es decir, piezas cilíndricas de la longitud necesaria para el cuerpo del escariador.
Torneado y fresado:
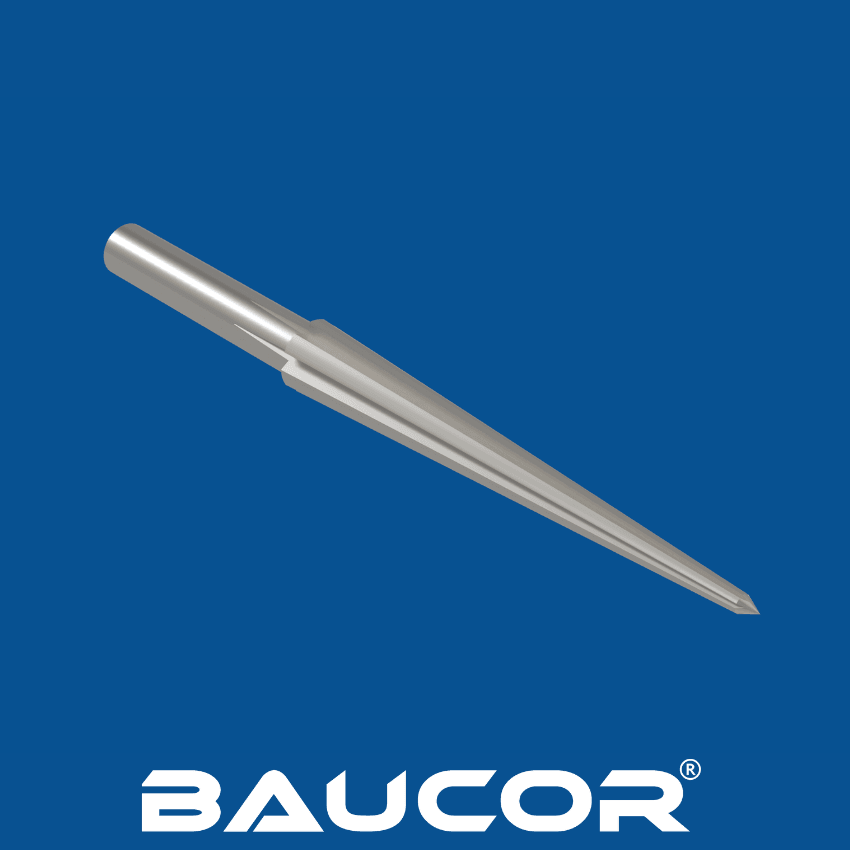
- Las piezas en bruto se mecanizan en tornos y fresadoras para crear el cuerpo del escariador, incluidos el mango cónico, las ranuras y los filos de corte. Para ello se realizan operaciones precisas de torneado, fresado y rectificado que permiten alcanzar las dimensiones y los ángulos deseados.
Tratamiento térmico:
- El tratamiento térmico es fundamental para endurecer el escariador y aumentar su resistencia al desgaste. El escariador se calienta a una temperatura elevada y después se enfría rápidamente (temple) en aceite o agua, lo que crea una capa exterior dura y mantiene un núcleo tenaz. Este proceso también elimina las tensiones internas y mejora la estabilidad dimensional del escariador.
Rectificado y acabado:
- Tras el tratamiento térmico, el escariador se rectifica y se pule para obtener las dimensiones finales, el acabado superficial y la geometría del filo de corte. Este paso requiere rectificadoras especializadas y técnicos cualificados que garanticen la precisión y la exactitud.
Recubrimiento (opcional):
- Algunos escariadores de mango cónico pueden recubrirse con materiales como el nitruro de titanio (TiN) o el carbonitruro de titanio (TiCN) para mejorar aún más su resistencia al desgaste, reducir la fricción y prolongar la vida útil de la herramienta.
Control de calidad:
- A lo largo de todo el proceso de fabricación se aplican rigurosas medidas de control de calidad para garantizar que los escariadores cumplan tolerancias y estándares de rendimiento estrictos. Esto incluye inspecciones dimensionales, controles del acabado superficial y ensayos de corte.