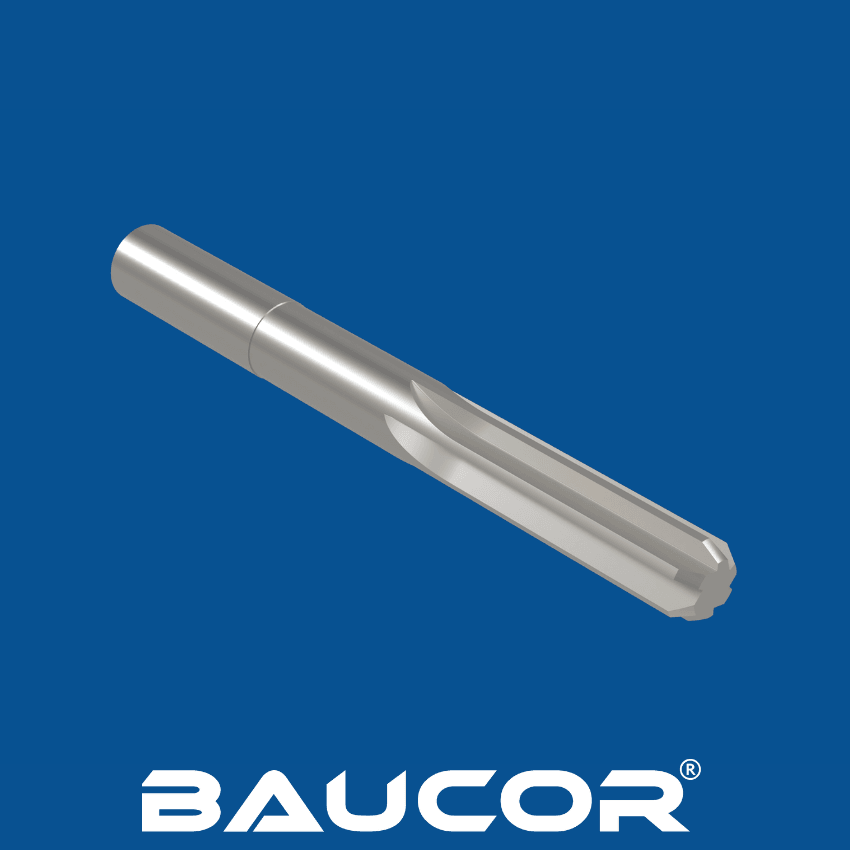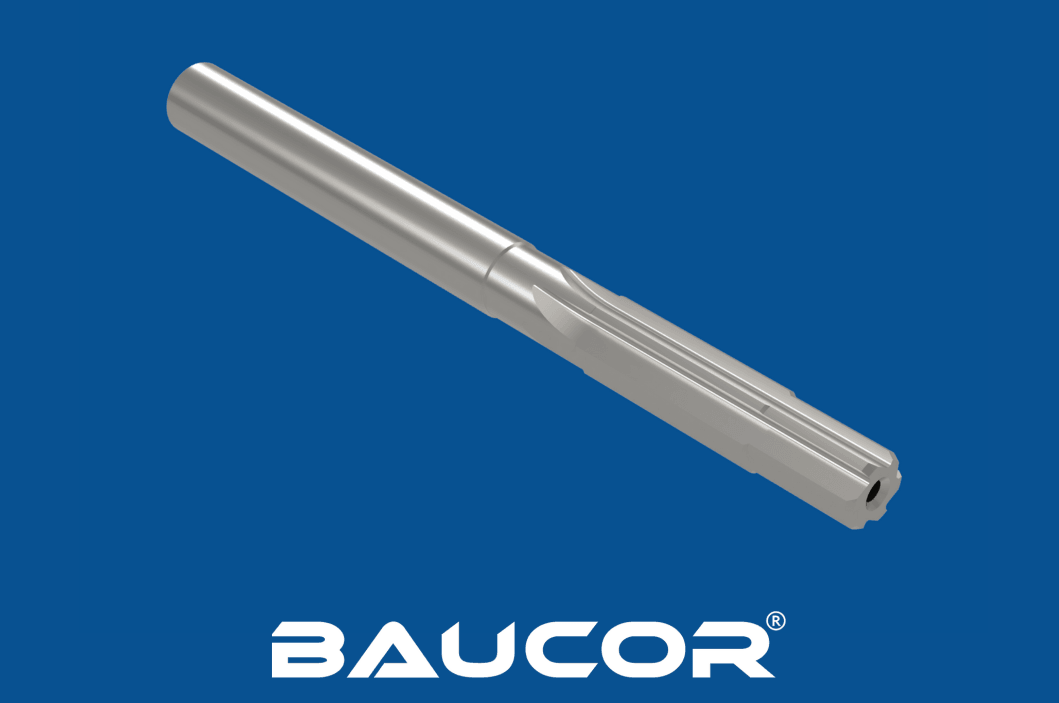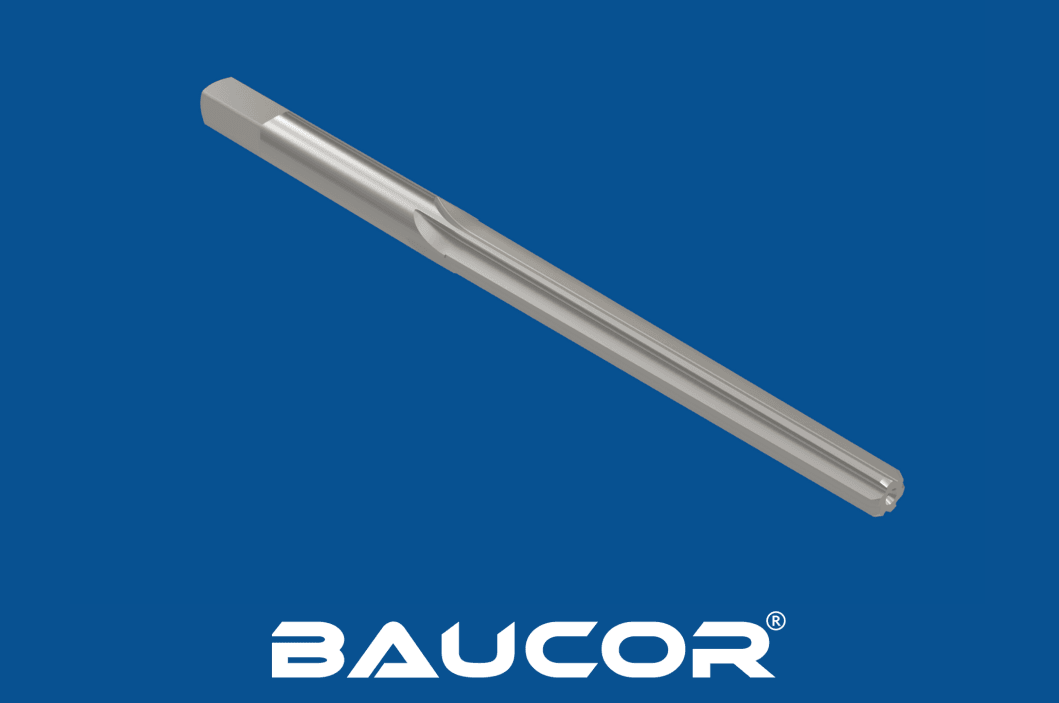

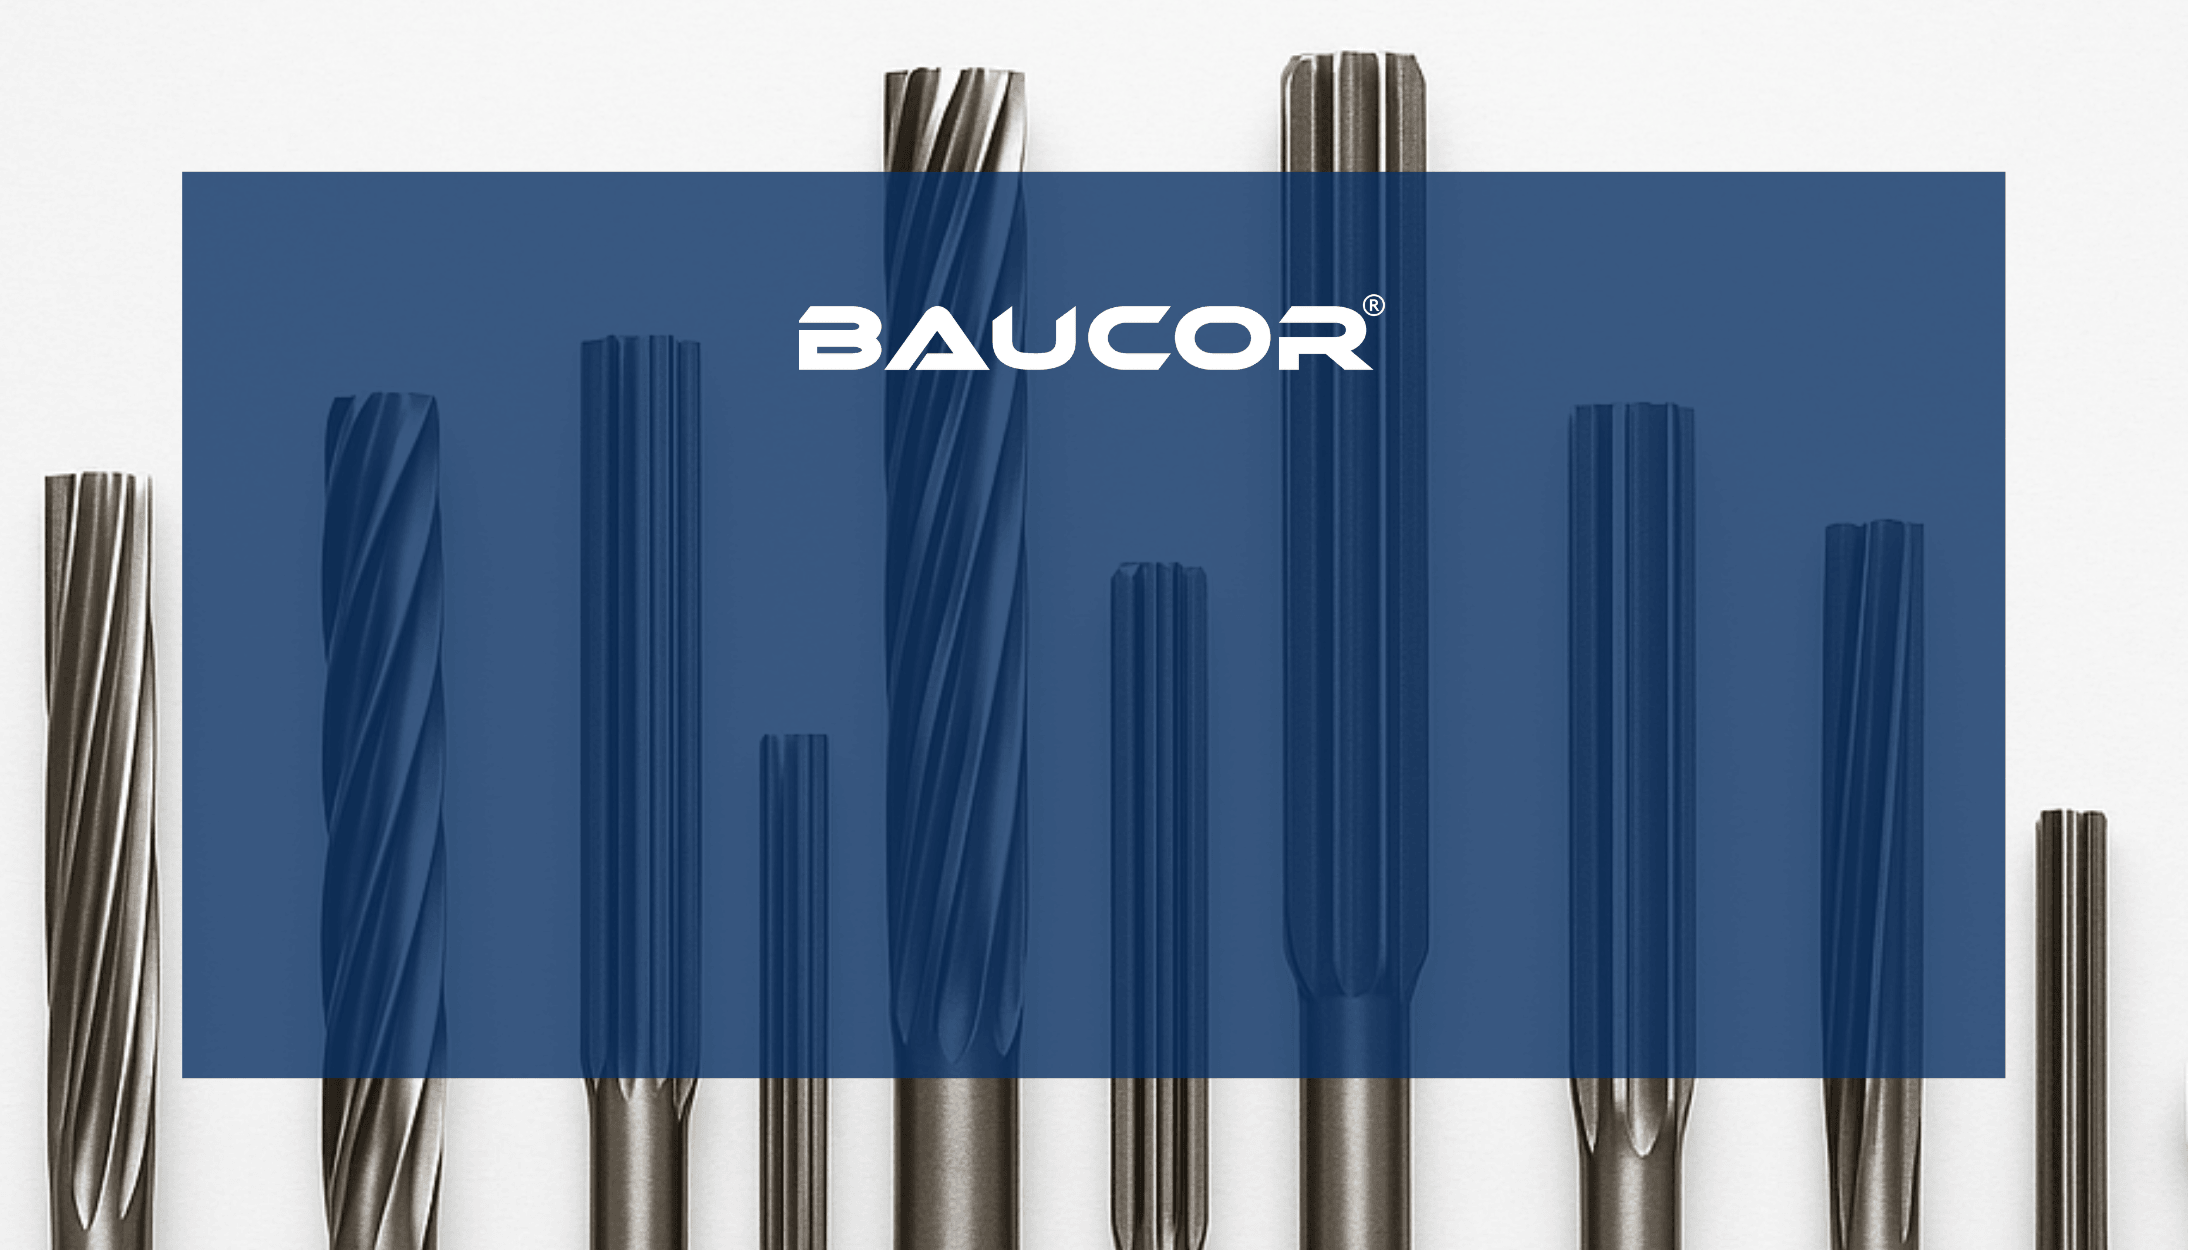
¿Cómo se fabrican los escariadores de ranura recta?
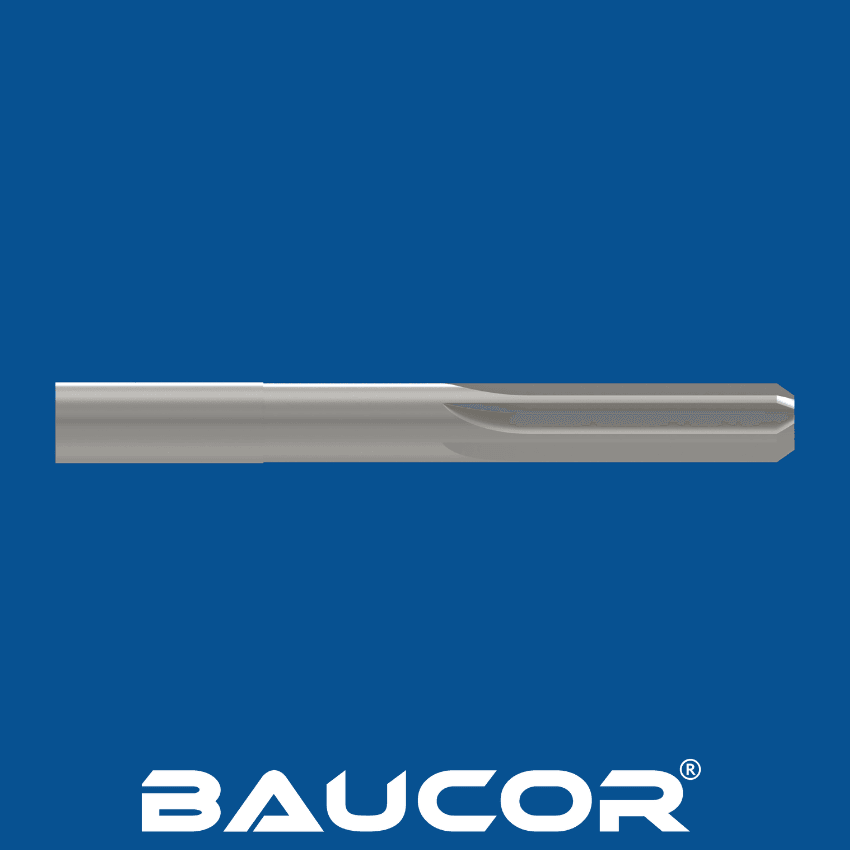
La fabricación de escariadores de ranura recta implica varias etapas que combinan ingeniería de precisión y selección de materiales para crear una herramienta de corte de alta calidad:
Selección del material:
- Acero rápido (HSS): una opción habitual para escariadores de uso general, con buena resistencia al desgaste y precio asequible.
- Acero al cobalto: proporciona mayor dureza y resistencia al calor para aplicaciones más exigentes.
- Metal duro: ofrece una resistencia al desgaste y un rendimiento de corte superiores, especialmente para producciones de gran volumen o materiales difíciles.
Preparación de la pieza en bruto:
- El material seleccionado se corta en brutos cilíndricos de la longitud y el diámetro deseados.
- A continuación, los brutos se someten a tratamiento térmico para lograr la dureza y la tenacidad deseadas.
Formación de ranuras:
- Las ranuras (canales) se rectifican a lo largo del bruto con rectificadoras especializadas.
- El número de ranuras puede variar, normalmente entre 4 y 12, según el diámetro del escariador y la aplicación prevista.
- Las ranuras rectas se rectifican paralelas al eje del escariador, lo que asegura una evacuación eficiente de la viruta.
Chaflanado:
- El borde de ataque de cada ranura se chaflana (biselado) para lograr una acción de corte suave y evitar el astillado.
- El ángulo de chaflán suele rondar los 45 grados.
Rectificado:
- Los filos de corte de las ranuras se rectifican con precisión para lograr el diámetro y la geometría de corte deseados.
- El diámetro suele ser ligeramente cónico hacia el mango para facilitar la entrada en el agujero.
Acabado:
- El escariador se pule para eliminar las rebabas o imperfecciones y asegurar un acabado superficial liso.
- Algunos escariadores pueden recubrirse con materiales como el nitruro de titanio (TiN) para mejorar aún más la resistencia al desgaste y el rendimiento de corte.
Control de calidad:
- El escariador se somete a rigurosas inspecciones y pruebas para asegurar que cumple las tolerancias dimensionales y los estándares de rendimiento de corte exigidos.