Torneado y fresado
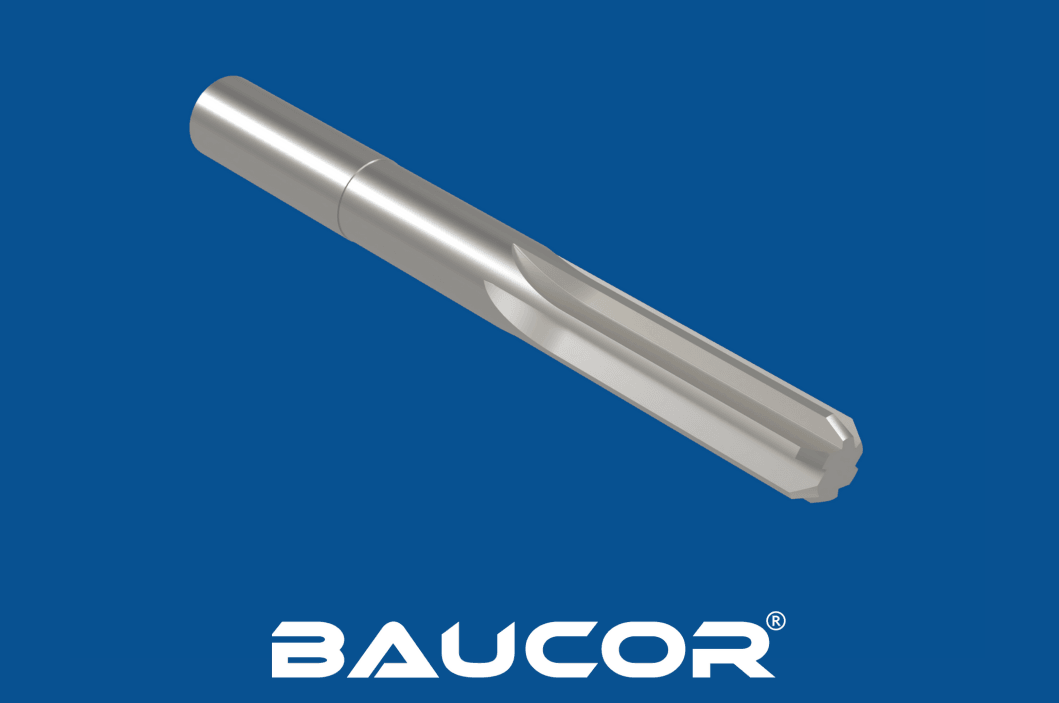
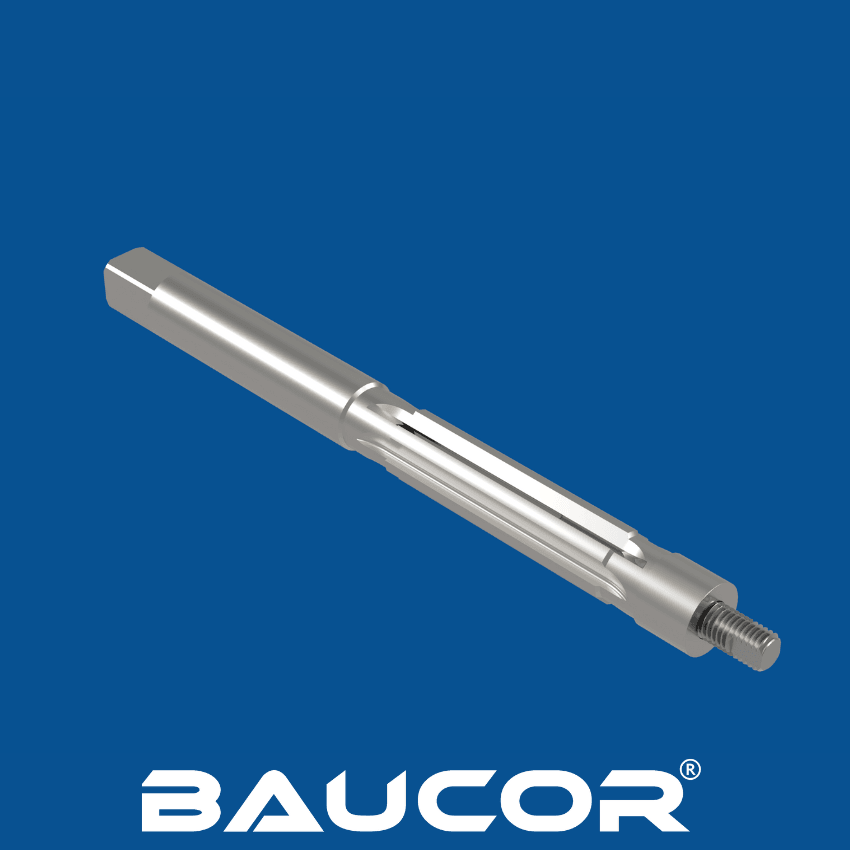
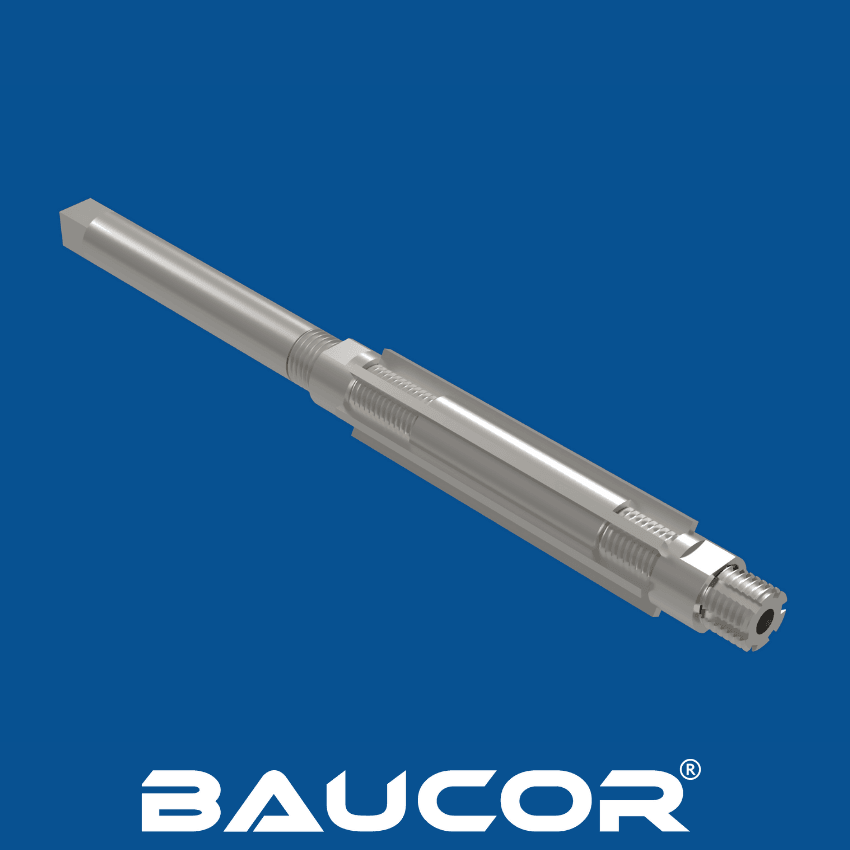
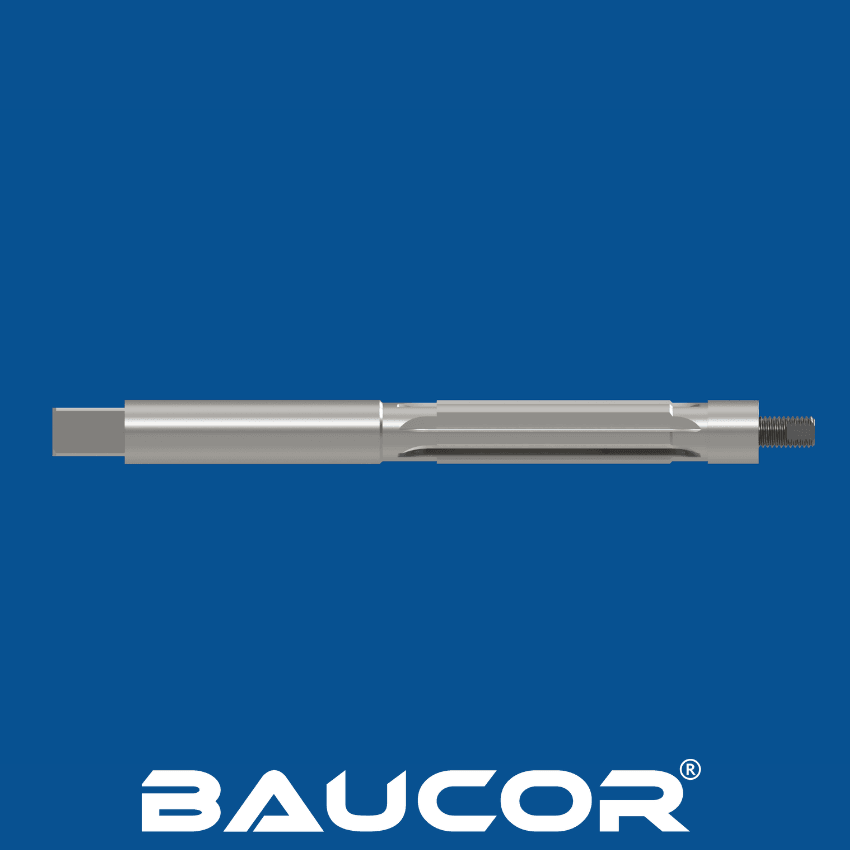
Las piezas en bruto se montan en un torno o en una máquina CNC para realizar las operaciones de torneado que crean el perfil exterior, incluidos el mango cónico y el cuerpo.
Las operaciones de fresado se utilizan para crear las ranuras (filos de corte) y el mecanismo del tornillo de ajuste.
Tratamiento térmico:
Los escariadores se someten a procesos de temple y revenido para lograr la dureza y la tenacidad deseadas.
El temple consiste en calentar el escariador a una temperatura elevada y enfriarlo rápidamente para crear una estructura martensítica que aumenta la dureza.
El revenido consiste en recalentar el escariador a una temperatura más baja y enfriarlo lentamente para reducir la fragilidad y mejorar la tenacidad.
Rectificado y acabado:
Se realizan operaciones de rectificado de precisión para lograr las dimensiones finales y el acabado superficial del escariador.
Las ranuras se rectifican con los ángulos y los juegos de corte correctos para obtener un rendimiento de corte óptimo.
El mecanismo del tornillo de ajuste también se rectifica para asegurar una expansión suave y exacta.
Inspección y control de calidad:
Cada escariador se somete a una rigurosa inspección para verificar sus dimensiones, su geometría de corte y su acabado superficial.
También se prueba su funcionamiento y su rendimiento de corte para asegurar que cumplen las normas exigidas.
Marcado y embalaje:
Los escariadores se marcan con información relevante, como el tamaño, el material y la identificación del fabricante.
Después se embalan para su distribución y venta.
La fabricación de escariadores expansibles requiere conocimientos especializados, capacidad de mecanizado de precisión y estrictas medidas de control de calidad para producir herramientas de alta calidad que ofrezcan un rendimiento exacto y fiable en diversas aplicaciones.