Saltar al contenido
Fabricante de cuchillas industriales, cuchillas para máquinas y herramientas CNC a medida en Estados Unidos y Alemania
Fresas de redondeo de esquinas

El doble de versatilidad: fresa de redondeo de esquinas de doble extremo para radios CNC

PRECISIÓN Y RENDIMIENTO COMBINADOS

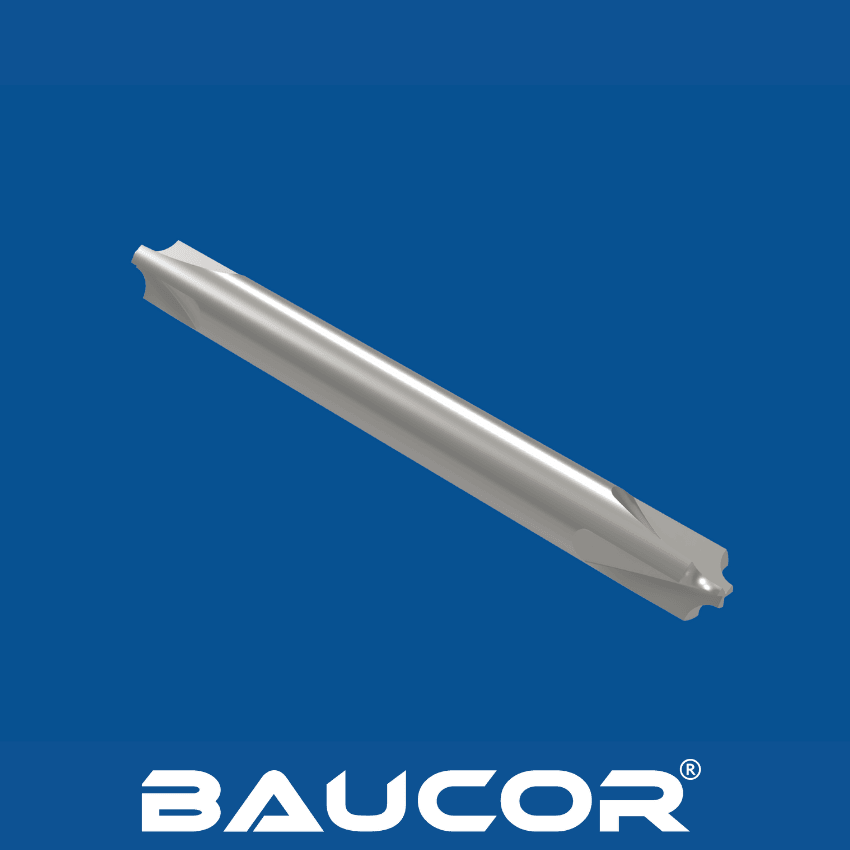
FRESA DE REDONDEO DE ESQUINAS - DOBLE EXTREMO

Fabricación de precisión en la que confían ingenieros e investigadores de empresas Fortune 500

Experiencia en fabricación en la que confían empresas líderes a nivel mundial.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

¿Qué es una fresa de redondeo de esquinas de doble extremo? ¿Cómo funciona?

¿Qué es una fresa de redondeo de esquinas de doble extremo?

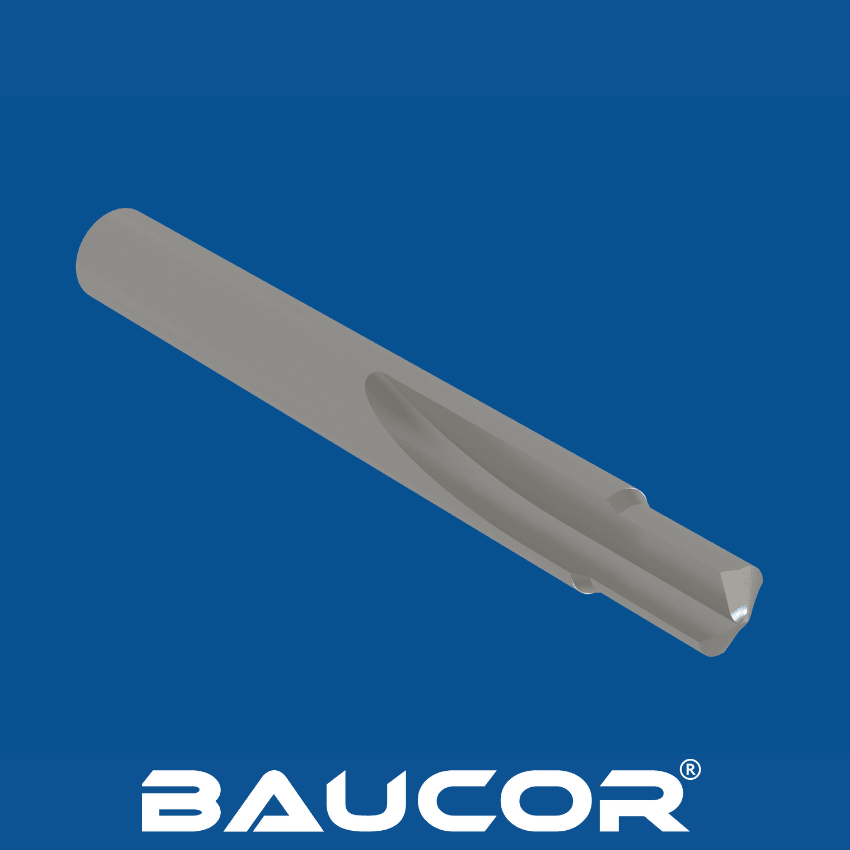
Una herramienta de redondeo de esquinas, también llamada herramienta de redondeo de cantos, es una herramienta de corte especializada que permite crear esquinas redondeadas y lisas en las piezas. Su diseño de doble extremo incorpora perfiles de corte en ambos extremos, lo que prolonga la vida útil de la herramienta y reduce los cambios de herramienta. El filo de corte de radio convexo forma esquinas redondeadas con precisión, mientras que las ranuras aseguran una evacuación eficiente de la viruta durante el mecanizado.

Diseñe su propia fresa de mango

Diseñe su propia fresa de mango

¡Complete el formulario en pocos pasos y obtenga soluciones de fabricación a medida, adaptadas exactamente a sus necesidades!

Empezar a diseñar

¿Cómo funciona una fresa de redondeo de esquinas de doble extremo?
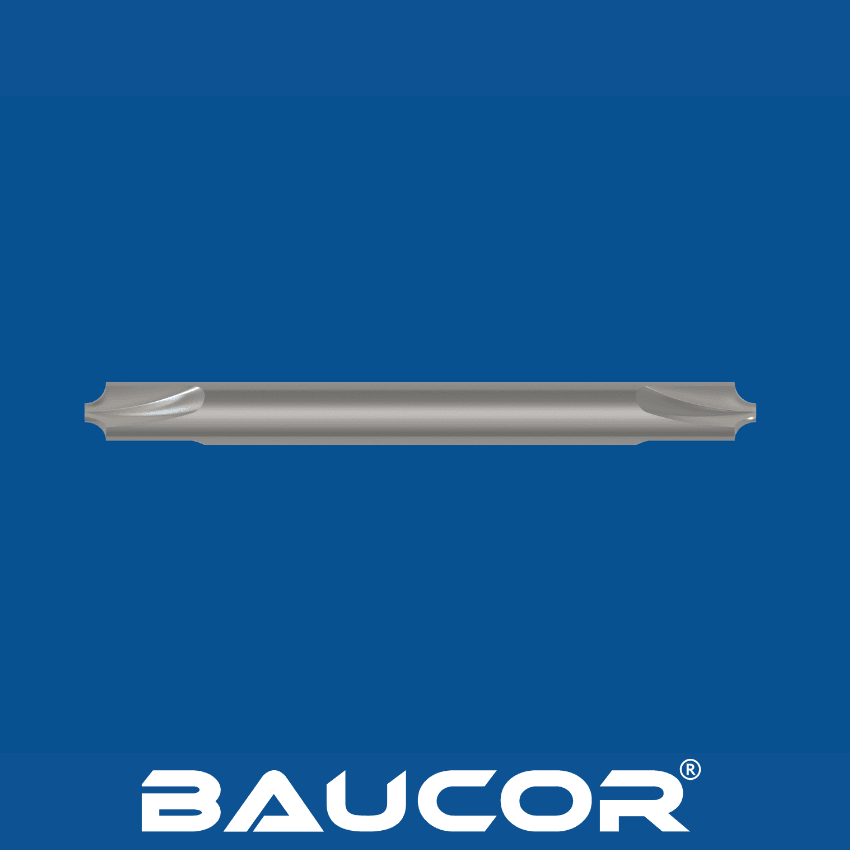
Fresa de redondeo de esquinas de doble extremo
  1. Preparación: La fresa de redondeo de esquinas de doble extremo se sujeta en el husillo de una máquina de fresado CNC o de un centro de mecanizado.
  2. Aproximación a la esquina: La herramienta se sitúa cerca de la esquina de la pieza que se desea redondear.
  3. Redondeo: La fresa penetra en el material y después se desplaza describiendo un arco o siguiendo una trayectoria con contorno programada en la máquina CNC, arrancando material y creando el perfil de esquina redondeada.
  4. Acabado: La herramienta puede realizar pasadas de acabado para lograr la suavidad superficial deseada en la esquina redondeada.
  5. Repetición: Si es necesario, el proceso puede repetirse con el extremo opuesto de la herramienta para la siguiente esquina.

Ventajas de las fresas de redondeo de esquinas de doble extremo

  • Eficiencia: El diseño de doble extremo reduce los tiempos de cambio de herramienta y mejora la productividad.
  • Esquinas suaves: Crea esquinas redondeadas de aspecto agradable y elimina los cantos vivos, que pueden ser puntos de concentración de tensiones.
  • Mayor seguridad de las piezas: Las esquinas redondeadas reducen el riesgo de lesiones o de daños a otros componentes durante la manipulación o el montaje.
¿Cómo se fabrican las fresas de redondeo de esquinas de doble extremo?

Fresa de redondeo de esquinas de doble extremo

Las fresas de redondeo de esquinas de doble extremo suelen fabricarse mediante una combinación de estos pasos:

  1. Preparación del tocho: El material en bruto (metal duro o acero rápido (HSS)) se corta y se conforma de manera aproximada en una forma cilíndrica con un diámetro correspondiente al tamaño de mango previsto.
  2. Rectificado de ranuras y de la geometría: Rectificadoras CNC especializadas crean las ranuras para la evacuación de la viruta y el perfil redondeado inicial en ambos extremos de la herramienta.
  3. Rectificado del radio: Se utiliza el rectificado CNC de precisión para obtener el radio de esquina final y exacto en ambos extremos de la herramienta. Este paso es decisivo para lograr esquinas redondeadas uniformes.
  4. Conformado del mango: El mango se mecaniza con la forma y el tamaño necesarios para encajar en los portaherramientas.
  5. Tratamiento térmico (metal duro): Las fresas de redondeo de esquinas de metal duro se someten a procesos de tratamiento térmico para mejorar su dureza y su resistencia al desgaste.
  6. Recubrimiento (opcional): Pueden aplicarse recubrimientos como TiN o TiAlN para mejorar aún más la resistencia al desgaste y la vida útil de la herramienta.
  7. Acabado e inspección: La herramienta se somete a un acabado para obtener una superficie lisa y para asegurar que todas las dimensiones, incluidos los radios de esquina, se mantengan dentro de tolerancias estrechas.

Consideraciones de fabricación

  • Rectificado de precisión: Se necesitan equipos de rectificado CNC especializados y operarios cualificados para garantizar una geometría de radio de esquina exacta en ambos extremos de la herramienta.
  • Simetría: Mantener la simetría entre los perfiles de corte de ambos extremos es esencial para obtener resultados de redondeo uniformes.
  • Selección del material: El material debe ser lo bastante resistente para soportar las fuerzas de corte y conservar su forma precisa durante un uso prolongado. El acero rápido (HSS) puede utilizarse para materiales más blandos, mientras que el metal duro es habitual para materiales más duros y para la producción en grandes volúmenes.

SOLICITAR COTIZACIÓN

¿En qué tamaños fabrica Baucor fresas de redondeo de esquinas de doble extremo?

Tamaños habituales de las fresas de redondeo de esquinas de doble extremo

Las fresas de redondeo de esquinas de doble extremo se fabrican en una gran variedad de tamaños para cubrir distintas necesidades de radiado de esquinas. A continuación se ofrece una visión general de las dimensiones más importantes:

  • Tamaño del radio: El radio del filo de corte determina el tamaño de la esquina redondeada que se obtiene. Los radios habituales van desde muy pequeños (por ejemplo, 1/32") hasta bastante grandes (por ejemplo, 1/2" o más).
  • Diámetro del mango: Suele coincidir con los tamaños estándar de portaherramientas (por ejemplo, 1/4", 1/2", 3/4")
  • Longitud total: Incluye la longitud de corte de ambos extremos y la longitud del mango.
  • Longitud de corte: La longitud del filo de corte con radio en cada extremo.

Baucor puede fabricar fresas de mango para una amplia variedad de aplicaciones de fresado, desde tareas de fresado de uso general hasta la creación de perfiles complejos y formas 3D elaboradas.

Las fresas de mango están disponibles en una gran variedad de tipos, como las fresas de punta plana para crear esquinas vivas, las fresas de punta esférica para contornear con suavidad y las fresas de desbaste para el arranque rápido de material. Aptas para materiales como metales, plásticos y compuestos, Baucor puede fabricar fresas de mango en tamaños y configuraciones muy especializados, adaptados a sus requisitos específicos. Contáctenos para recibir información detallada sobre dimensiones y opciones de personalización que se ajusten a la perfección a sus necesidades de fresado.

¿Qué materiales se utilizan para fabricar fresas de redondeo de esquinas de doble extremo?

Materiales habituales de las fresas de redondeo de esquinas de doble extremo

Las fresas de redondeo de esquinas de doble extremo requieren materiales capaces de soportar las fuerzas de corte que intervienen al redondear esquinas y de mantener su perfil de radio preciso para obtener resultados exactos. Las opciones más habituales son:

Aceros rápidos (HSS):

  • Tipos: Se utilizan a menudo M2, M7, T15 y calidades con cobalto como M35 y M42.
  • Ventajas: Buena tenacidad y rentabilidad para aplicaciones menos exigentes o materiales más blandos, como plásticos y aluminio.
  • Limitaciones: Menor dureza y resistencia al desgaste a altas temperaturas que el metal duro, lo que limita su uso en el mecanizado a alta velocidad o de materiales abrasivos.

Carburo de tungsteno:

  • Calidades: Diversas calidades de metal duro ofrecen un equilibrio entre dureza, resistencia al desgaste y tenacidad. Las fresas de redondeo de esquinas pueden utilizar calidades algo más tenaces que las fresas estándar para adaptarse a su geometría de corte específica.
  • Ventajas: Excelente resistencia al desgaste, dureza en caliente y rendimiento en el mecanizado a alta velocidad. Admite una amplia gama de materiales de pieza, incluidos los aceros templados.
  • Limitaciones: Mayor coste que el HSS y mayor propensión al astillado si no se utiliza en sujeciones rígidas.

Factores que influyen en la selección del material

  • Material de la pieza: La dureza, la tenacidad y la abrasividad del material que se mecaniza son las consideraciones principales. Los materiales más duros exigen fresas de redondeo de esquinas de metal duro.
  • Tamaño del radio: Las fresas de redondeo de esquinas con radios muy pequeños pueden requerir materiales más tenaces para soportar las mayores fuerzas de corte.
  • Volumen de producción: Las series de producción más grandes suelen favorecer la mayor vida útil del metal duro, lo que justifica su costo.
  • Aplicación específica: El acabado superficial deseado, las velocidades de corte y la complejidad de la geometría influyen en la elección del material.

¿Qué recubrimientos mejoran las fresas de redondeo de esquinas de doble extremo?

Los mismos recubrimientos que se utilizan en otras herramientas de corte pueden beneficiar de forma notable a las fresas de redondeo de esquinas de doble extremo, sobre todo al mecanizar materiales duros o abrasivos:

  • TiN (nitruro de titanio): Un recubrimiento versátil de color dorado que ofrece mejoras generales de dureza y de resistencia al desgaste.
  • TiCN (carbonitruro de titanio): Una alternativa más dura y lisa que el TiN, que mejora la resistencia al desgaste y el flujo de la viruta.
  • TiAlN (nitruro de titanio y aluminio): Proporciona una excelente dureza en caliente y resistencia a la oxidación, ideal para el mecanizado a alta velocidad de materiales más tenaces y en situaciones donde la acumulación de calor es un problema.
  • AlTiN (nitruro de aluminio y titanio): Similar al TiAlN, pero con una dureza y una resistencia a la oxidación aún mayores; adecuado para el mecanizado de materiales muy duros o para aplicaciones exigentes.
  • Carbono tipo diamante (DLC): Puede utilizarse en fresas de mango de redondeo de esquinas de metal duro, y aporta una dureza extrema y una fricción muy baja para aplicaciones especializadas, sobre todo con materiales no ferrosos.

Factores que deben tenerse en cuenta

  • Rentabilidad: Los recubrimientos suponen un costo adicional. Sus beneficios deben compensarlo en las fresas de redondeo de esquinas de doble extremo, especialmente cuando una mayor vida útil y un buen rendimiento en materiales difíciles son fundamentales.
  • Material de la pieza: La dureza y la abrasividad del material que se mecaniza son determinantes. Los recubrimientos aportan el mayor beneficio al mecanizar materiales difíciles.
  • Rigidez del mecanizado: Las fresas de redondeo de esquinas pueden estar sometidas a fuerzas de corte variables debido a su geometría. Las fresas de metal duro con recubrimiento son más adecuadas para montajes rígidos, con el fin de minimizar el riesgo de astillado.

SOLICITAR COTIZACIÓN

¿Dónde se utilizan las fresas de redondeo de esquinas de doble extremo?

Aplicaciones de las fresas de redondeo de esquinas de doble extremo: donde importan las transiciones suaves

Principales ámbitos de uso

Las fresas de redondeo de esquinas de doble extremo destacan en aplicaciones donde crear esquinas redondeadas y lisas es esencial por motivos estéticos, de seguridad o de funcionalidad:

Mecanizado y fabricación:

  • Añadir esquinas redondeadas a diversos componentes mecanizados para mejorar su estética, reducir las tensiones y aumentar la seguridad.
  • Desbarbado y acabado de cantos tras las operaciones de mecanizado principales.
  • Crear perfiles redondeados en moldes y matrices.

Fabricación aeroespacial:

  • Crear esquinas lisas y redondeadas en componentes aeroespaciales, donde los cantos vivos no son deseables por la concentración de tensiones y por razones de seguridad.

Fabricación de automoción:

  • Redondear esquinas en componentes de motor, soportes y otras piezas de automoción.

Fabricación de dispositivos médicos:

Crear cantos redondeados en implantes e instrumentos médicos para mejorar la biocompatibilidad y reducir el riesgo de lesiones.

Fabricación general:

  • Se utilizan en numerosos sectores para redondear esquinas en piezas de plástico, madera y materiales compuestos.

Por qué las fresas de redondeo de esquinas de doble extremo son imprescindibles

  • Eficiencia: El diseño de doble extremo reduce los cambios de herramienta y agiliza los procesos de redondeo de esquinas.
  • Mayor seguridad: Las esquinas redondeadas reducen el riesgo de cortes, enganches o daños a otros componentes durante la manipulación y el montaje.
  • Mejor estética: Las esquinas redondeadas dan a los productos un aspecto más pulido y acabado.
  • Reducción de tensiones: Las esquinas redondeadas distribuyen las tensiones de forma más uniforme, lo que puede alargar la vida útil de la pieza y evitar grietas.

¿Qué sectores utilizan fresas de redondeo de esquinas de doble extremo?

Las fresas de redondeo de esquinas de doble extremo son herramientas indispensables en los sectores donde la precisión, la seguridad y la creación de cantos redondeados y lisos son esenciales:

Fabricación aeroespacial:

  • Crear esquinas redondeadas en componentes aeroespaciales críticos, donde los cantos vivos pueden provocar concentraciones de tensiones que conduzcan a fallos prematuros.
  • Suavizar los cantos por seguridad y para mejorar la aerodinámica.

Fabricación de automoción:

  • Redondeo de esquinas en piezas de motor, soportes, paneles de carrocería y otros componentes de automoción por seguridad, estética y funcionalidad.

Mecanizado y fabricación:

  • Desbarbado e incorporación de esquinas redondeadas a una amplia gama de componentes mecanizados en diversas industrias.
  • Creación de perfiles redondeados en moldes y matrices para procesos de moldeo por inyección y fundición.

Fabricación de dispositivos médicos:

Crear cantos lisos y redondeados en instrumentos quirúrgicos, implantes y otros dispositivos médicos para minimizar el daño a los tejidos y mejorar la seguridad del paciente.

Fabricación de bienes de consumo

  • Añadir esquinas redondeadas a muebles, juguetes y otros productos de consumo para mejorar su estética y su seguridad.

Por qué se prefieren las fresas de redondeo de esquinas de doble extremo

  • Eficiencia: El diseño de doble extremo reduce los tiempos de cambio de herramienta y mejora la productividad en las operaciones de redondeo de esquinas.
  • Seguridad: Las esquinas redondeadas minimizan el riesgo de lesiones durante la manipulación y el montaje.
  • Estética: Las esquinas redondeadas dan a los productos fabricados un aspecto más agradable y acabado.
  • Reducción de tensiones: Las esquinas redondeadas ayudan a prevenir concentraciones de tensiones y posibles fallos prematuros en componentes críticos.

¿Qué máquinas utilizan fresas de redondeo de esquinas de doble extremo?

Tipos de máquinas habituales

Las fresas de redondeo de esquinas de doble extremo se utilizan principalmente en máquinas CNC, por su precisión y por su capacidad para ejecutar las trayectorias complejas que exige el redondeo de esquinas:

  • Centros de mecanizado CNC: El tipo de máquina más habitual para las fresas de redondeo de esquinas de doble extremo.
  • Fresadoras de 3 ejes: Adecuadas para redondear esquinas en piezas más sencillas o cuando el acceso es limitado.
  • Fresadoras de 4 y 5 ejes: Aportan ejes de rotación adicionales que permiten redondear esquinas en formas complejas, superficies inclinadas y espacios reducidos.

Factores en la selección de la máquina

  • Complejidad de la pieza: La complejidad de la pieza y el número de esquinas que hay que redondear influyen en la elección de la máquina. Las piezas intrincadas pueden requerir máquinas multieje.
  • Volumen de producción: La producción en grandes volúmenes con requisitos de redondeo de esquinas puede justificar máquinas especializadas con cambiadores automáticos de herramientas optimizados para fresas de redondeo de esquinas. No obstante, esto es menos habitual.
  • Requisitos de precisión: Las tolerancias estrechas suelen favorecer los centros de mecanizado CNC por su exactitud, su control y su capacidad para mantener radios de esquina constantes.

¿Qué soporte de diseño e ingeniería ofrece Baucor para fresas de redondeo de esquinas de doble extremo?

Como líder mundial en mecanizado de precisión, Baucor sabe que obtener resultados óptimos con fresas de redondeo de esquinas de doble extremo requiere algo más que una herramienta de primera calidad. Aunque las fresas de redondeo de esquinas especializadas pueden quedar fuera de nuestra oferta principal, así es como podríamos prestar apoyo en este ámbito:

  • Asesoramiento sobre materiales: Orientamos a los usuarios sobre los materiales ideales (calidades de metal duro, etc.) en función de cada material de pieza, de las exigencias de rendimiento y de los volúmenes de producción.
  • Optimización de la geometría: Nuestros ingenieros pueden asesorarle sobre aspectos como:
  • El tamaño del radio para lograr el redondeo de esquina deseado.
  • La longitud total de la herramienta y las dimensiones del mango para una sujeción y un alcance adecuados.
  • La geometría del filo de corte para un rendimiento óptimo en materiales específicos.

Experiencia en recubrimientos: Le asesoramos sobre la idoneidad de los recubrimientos (TiN, TiAlN, DLC, etc.) para mejorar la resistencia al desgaste, la vida útil de la herramienta y el rendimiento en situaciones de mecanizado concretas con fresas de redondeo de esquinas de doble extremo.

Soporte al proceso de mecanizado: Nuestro conocimiento de los procesos de arranque de material nos permite sugerir técnicas o modificaciones de la herramienta que optimizan la eficiencia y los resultados al utilizar fresas de redondeo de esquinas de doble extremo.

Enfoque en la precisión: El énfasis de Baucor en la calidad se traduce en apoyar a los usuarios en el diseño de fresas de redondeo de esquinas que cumplan los estándares más exigentes.

Baucor: especialistas en el rendimiento del redondeo de esquinas

Al asociarse con Baucor, los profesionales obtienen acceso a:

  • Décadas de experiencia en mecanizado: Nuestro conocimiento de los principios de las herramientas de corte puede adaptarse a los retos específicos del mecanizado con fresas de redondeo de esquinas de doble extremo.
  • Enfoque orientado al rendimiento: Nos centramos en los resultados que usted necesita (mayor vida útil de la herramienta, mecanizado más rápido, acabados de esquina más suaves, tolerancias más estrechas) para mejorar la eficiencia global.
  • Mentalidad colaborativa: Trabajamos estrechamente con usted para desarrollar las soluciones de fresas de redondeo de esquinas de doble extremo ideales para sus necesidades específicas.

SOPORTE DE INGENIERÍA INIGUALABLE

Servicios de soporte de ingeniería

Experiencia en ingeniería en cada paso

Baucor ofrece soluciones de fabricación e ingeniería a medida, adaptadas a sus necesidades específicas, en diversos sectores.

Diseño para la fabricación DFM

Optimice su diseño para la producción

Los ingenieros de Baucor pueden revisar su diseño y ofrecerle recomendaciones para mejorar la fabricabilidad, la rentabilidad y la eficiencia.

Soluciones de prototipado y producción

Su solución, a su escala

Tanto si necesita un único prototipo como una producción a gran escala, los ingenieros de Baucor están listos para colaborar con usted. Contáctenos para hablar de cómo podemos hacer realidad su idea.

Soluciones de ingeniería a medida

Soluciones a medida para los clientes de Baucor

Baucor se especializa en ofrecer soluciones únicas de fabricación e ingeniería diseñadas para satisfacer las necesidades específicas de cada cliente. Nuestra experiencia abarca una amplia gama de sectores y aplicaciones.
¿Cuáles son las guías de diseño para fresas de redondeo de esquinas de doble extremo?

Principios de diseño de fresas de redondeo de esquinas de doble extremo eficaces

Elementos clave de diseño y consideraciones

Tamaño del radio: El radio del filo de corte determina el tamaño de la esquina redondeada. Seleccione un radio que se ajuste a los requisitos de su diseño.

Perfil de corte:

  • Debe crear con precisión el radio de esquina deseado.
  • La geometría afecta a la formación de la viruta y a la eficiencia de corte, especialmente en materiales más duros.

Diseño del mango: Garantiza un ajuste y una rigidez adecuados en el portaherramientas de la máquina. Los tipos habituales incluyen los mangos rectos y los mangos Weldon.

Ranuras:

El número de ranuras influye en la carga de viruta y en la suavidad del corte.

El diseño de las ranuras influye en la evacuación de la viruta, que puede ser decisiva al redondear esquinas en geometrías más profundas o en cajeras.

  • Longitud total: Incluye la longitud de corte de ambos extremos y la longitud del mango, y debe ofrecer un alcance adecuado para las aplicaciones previstas.
  • Longitud de corte (en cada extremo): La longitud del filo de corte con radio en cada extremo. Para redondear esquinas más profundas pueden necesitarse longitudes de corte mayores.
  • Simetría: Mantener la simetría entre los perfiles de corte de ambos extremos es esencial para obtener resultados de redondeo uniformes.

Material:

  • Acero rápido (HSS, diversas calidades) por su tenacidad y rentabilidad en materiales más blandos.
  • Carburo de tungsteno (diversas calidades) por su resistencia superior al desgaste y su rendimiento en materiales más duros y en producción de gran volumen.

Factores de diseño influidos por la aplicación

  • Material de la pieza: Los materiales más duros exigen materiales de fresa más tenaces, posiblemente recubrimientos distintos, y pueden requerir parámetros de corte ajustados.
  • Tamaño y profundidad del radio de esquina: Determinan el tamaño de radio necesario en la herramienta y su longitud total.
  • Requisitos de tolerancia: Las tolerancias estrechas pueden exigir geometrías y materiales de fresa específicos, además de prestar especial atención a la rigidez de la máquina.
  • Volumen de producción: Influye en la elección del material y del recubrimiento para optimizar la vida útil de la herramienta.