
¿Cómo se fabrican los machos para roscas de tubería?
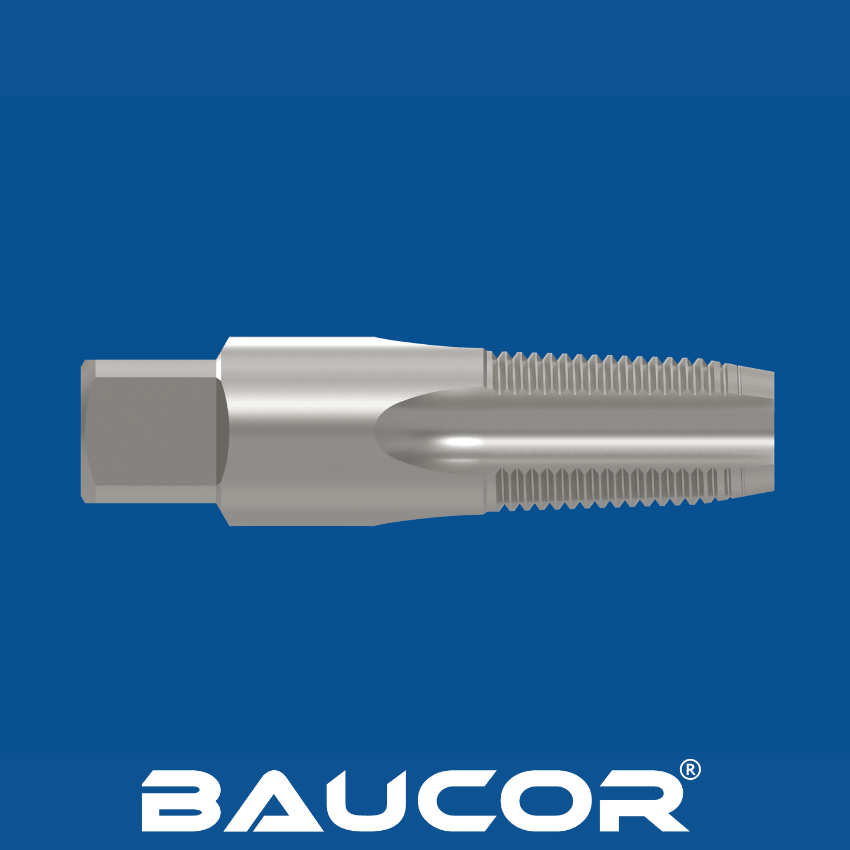
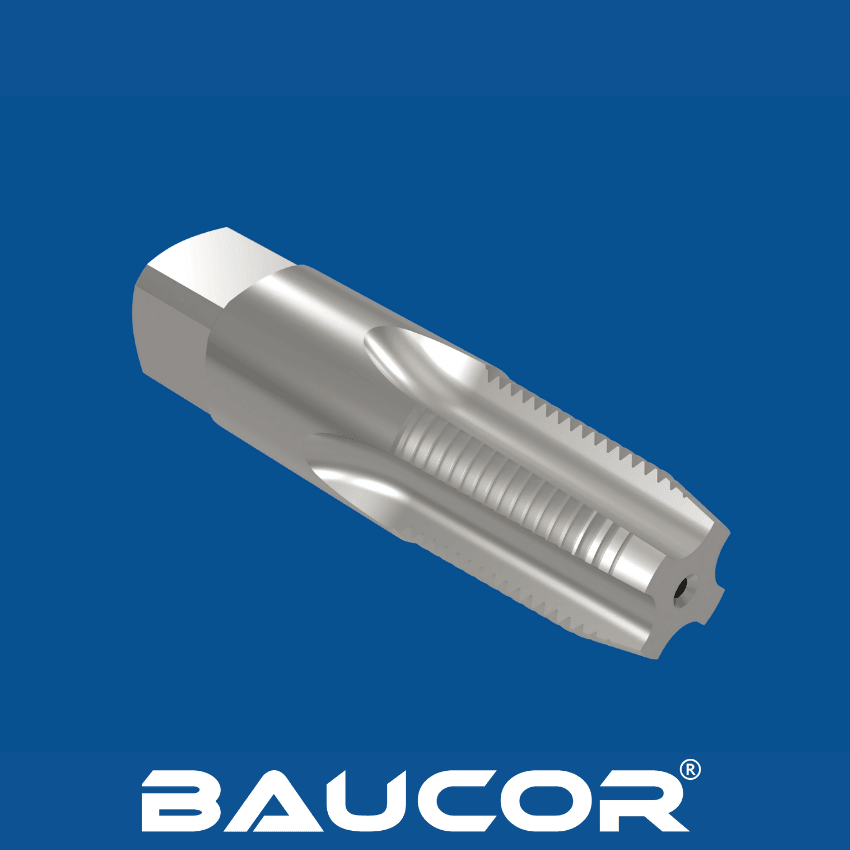
La fabricación de machos para roscas de tubería, con su diseño cónico especializado esencial para conexiones estancas, implica un proceso meticuloso en el que la precisión y las propiedades del material son primordiales. Veamos con más detalle las etapas principales:
- Selección y preparación del material:
- Consideraciones sobre el material: el acero rápido (HSS) es la base de muchos machos para roscas de tubería por su equilibrio entre tenacidad, resistencia al desgaste y precio asequible. Para tuberías especialmente duras o aplicaciones exigentes, los fabricantes pueden optar por acero rápido al cobalto (HSS-E) por su resistencia superior al calor, o incluso por acero rápido pulvimetalúrgico (PM HSS) para obtener la máxima tenacidad.
- Otros materiales posibles son acero rápido al cobalto (HSS-Co), pulvimetalurgia (PM), acero rápido de alto rendimiento (HP-HSS), metal duro, nitruro de titanio (TiN), carbonitruro de titanio (TiCN), nitruro de titanio y aluminio (TiAlN), carbono tipo diamante (DLC) y nitruro de aluminio y titanio (AlTiN).
- Conformado inicial: la barra de acero elegida se corta a una longitud aproximada y se somete a un ciclo de tratamiento térmico para aumentar su dureza y prepararla para las exigencias del proceso de mecanizado.
Conformado del bruto:
- Rectificado o torneado: los procesos de mecanizado eliminan el exceso de material para definir el mango del macho (la parte sin rosca que sujeta el portaherramientas) y su diámetro total. Estas dimensiones ya se controlan estrechamente, porque influyen en el tamaño final de la rosca y en la compatibilidad.
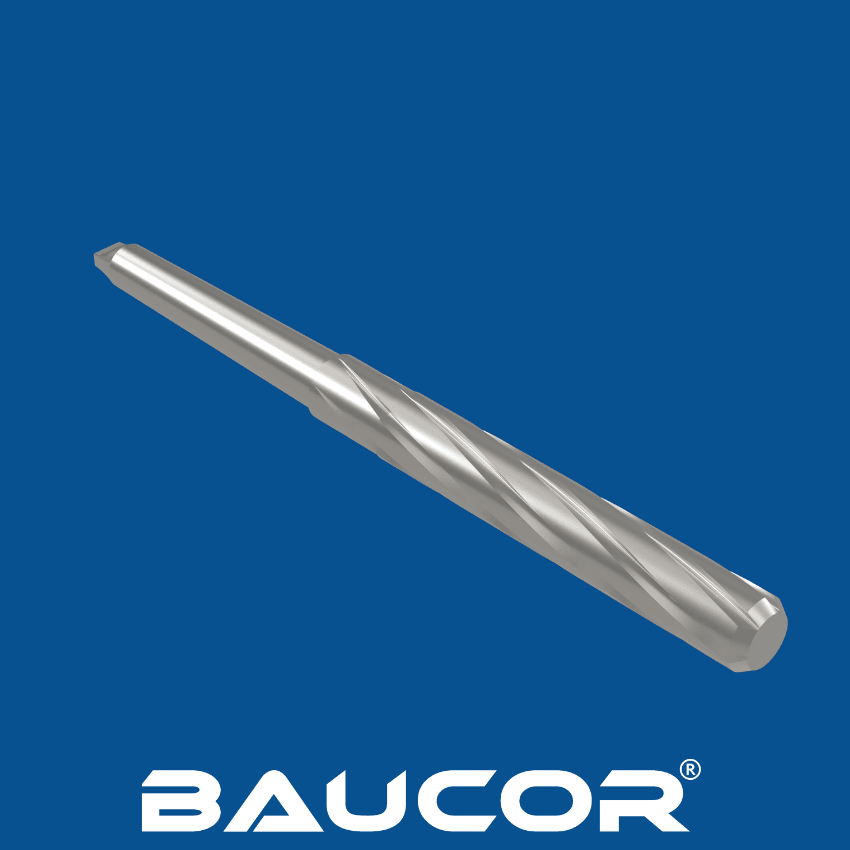
- Ranurado: fresadoras especializadas tallan las ranuras características del macho. Los machos para roscas de tubería pueden llevar ranuras rectas para obtener virutas cortas en materiales comunes, o ranuras helicoidales para una mejor expulsión de la viruta en materiales más tenaces o agujeros más profundos.
Creación de la rosca:
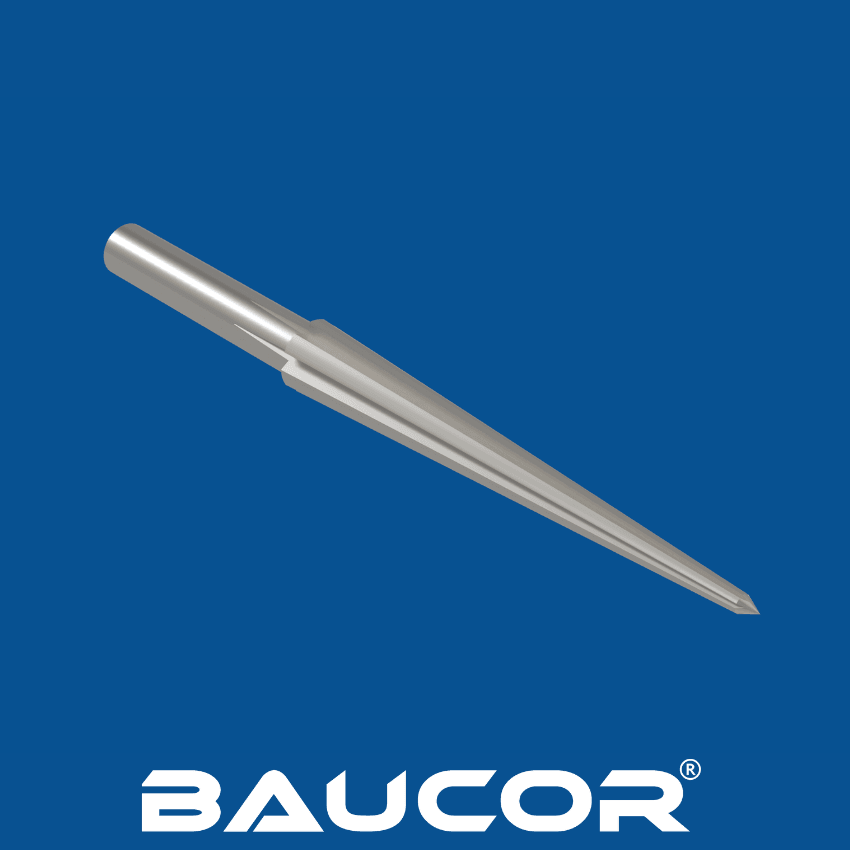
- Rectificado especializado de roscas: las rectificadoras de precisión desempeñan el papel más crítico. Estas máquinas utilizan muelas con un perfil que reproduce la norma de rosca deseada (como NPT o NPTF) e incorporan la conicidad esencial.
- Precisión y control: la tecnología CNC (control numérico por computadora) garantiza la exactitud y la repetibilidad del proceso de corte de la rosca. Los fabricantes controlan cuidadosamente las velocidades de las muelas, los movimientos de la máquina e incluso el caudal de refrigerante para mantener condiciones de corte óptimas.
Tratamiento térmico
- Optimización de las propiedades del material: el macho se somete a otro ciclo de tratamiento térmico. Este paso final ajusta con precisión su dureza, tenacidad y resistencia al desgaste, para que soporte las fuerzas del corte de roscas en los materiales de las tuberías.
Tratamientos superficiales (opcionales):
- Nitruro de titanio (TiN): el clásico recubrimiento de color dorado reduce la fricción y el desgaste.
- Recubrimientos avanzados: pueden seleccionarse estratégicamente opciones como el nitruro de titanio y aluminio (TiAlN) para aplicaciones de alta temperatura o el nitruro de cromo (CrN) para resistencia a la corrosión.
Control de calidad: unas inspecciones rigurosas garantizan la calidad:
- Exactitud dimensional: las roscas, los diámetros, la conicidad y la geometría general del macho se comprueban meticulosamente conforme a las estrictas tolerancias especificadas por las normas del sector y por el fabricante.
- Ensayo de dureza: verifica que el material haya alcanzado las propiedades deseadas mediante el tratamiento térmico.
- Inspección de la superficie: se examina el macho en busca de defectos o imperfecciones que puedan afectar al rendimiento o a la vida útil de la herramienta.