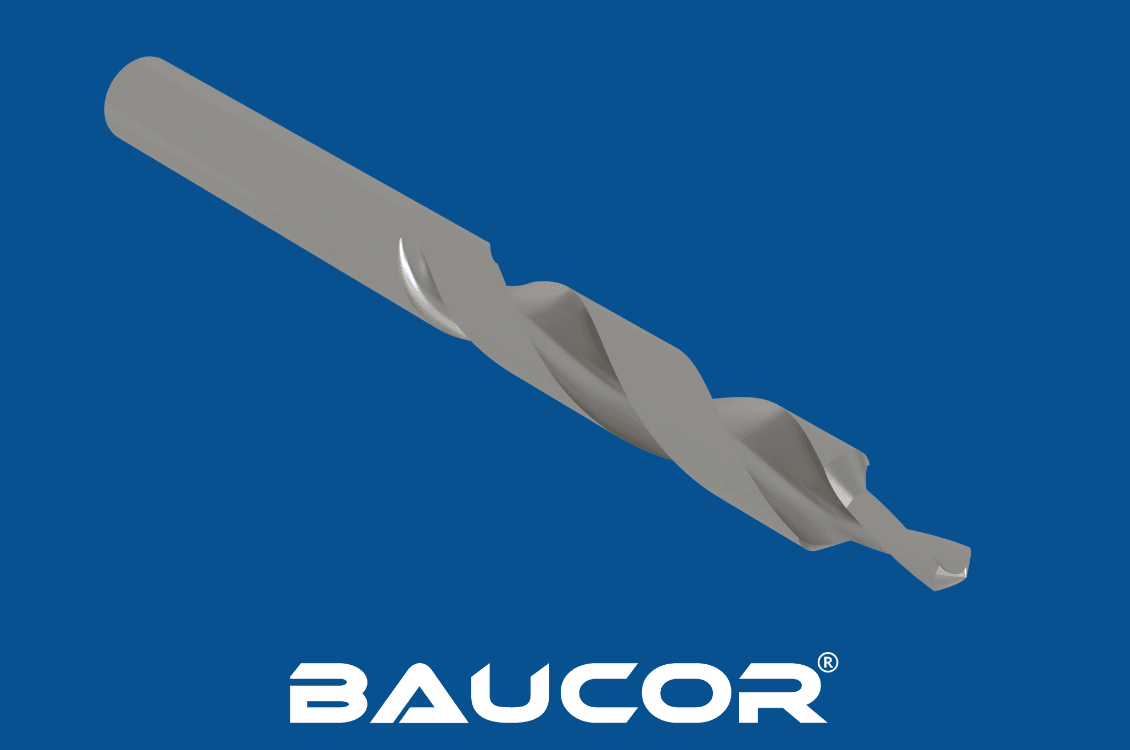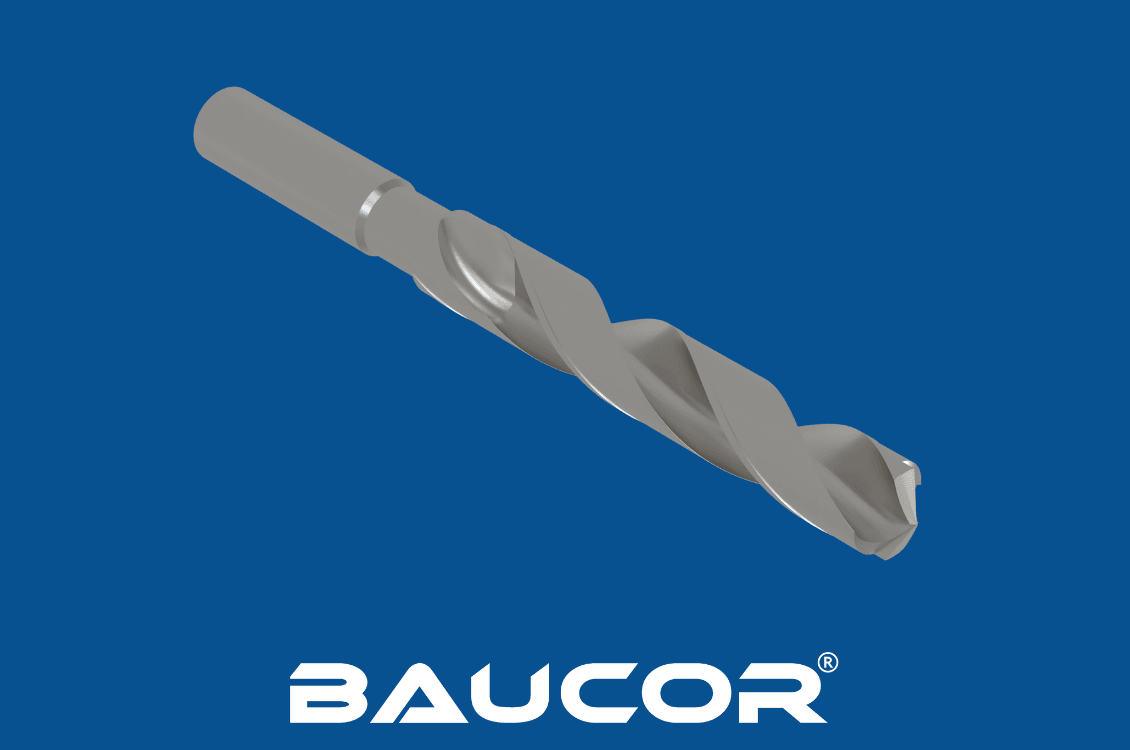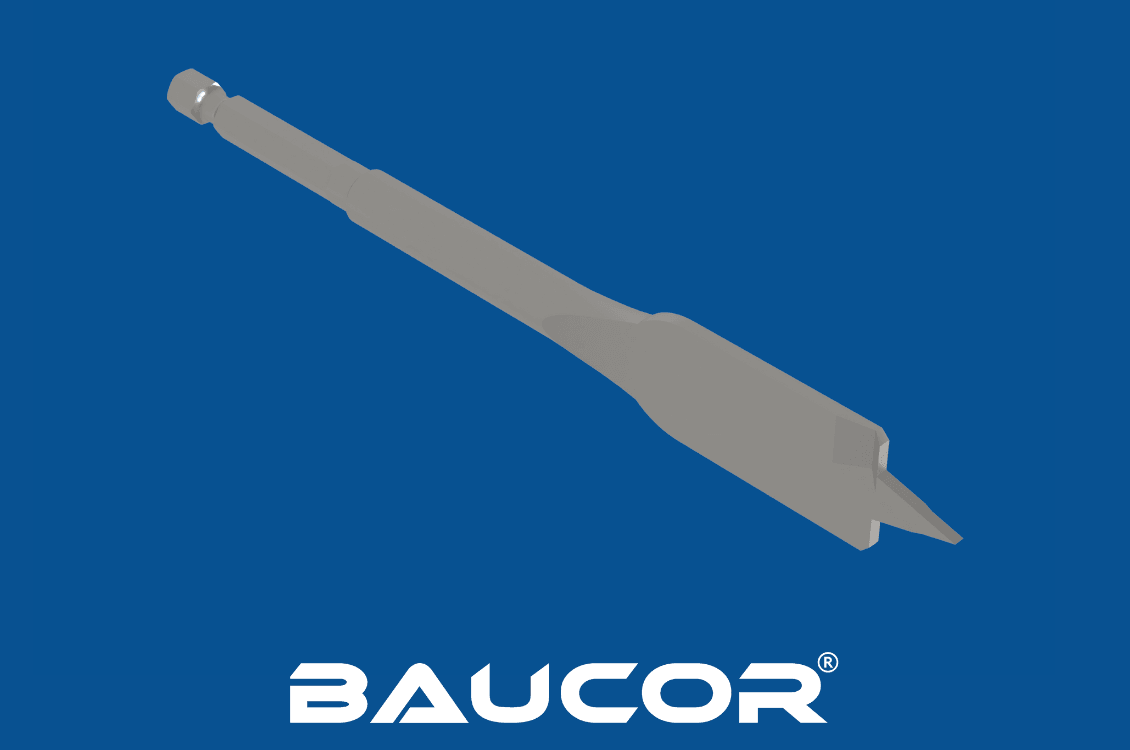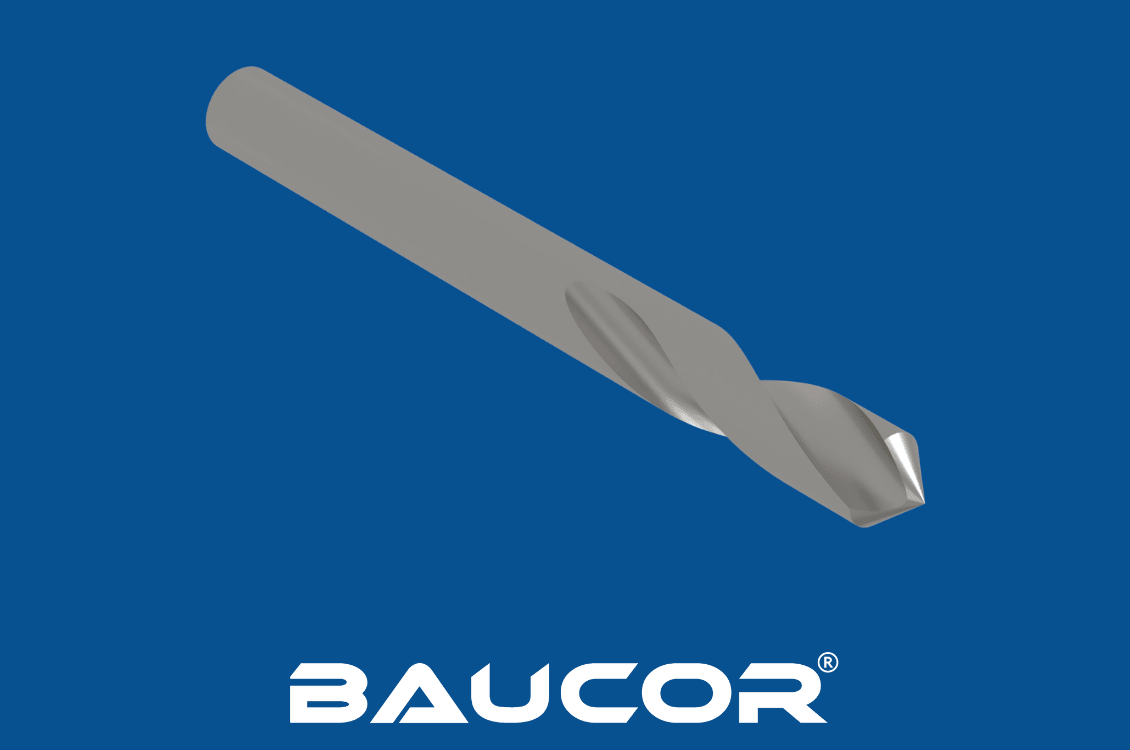

¿Cómo se fabrican las brocas avellanadoras?
Materias primas:
- Las brocas avellanadoras suelen fabricarse con acero rápido (HSS), acero rápido al cobalto (HSS-Co) o metal duro integral para obtener una resistencia excepcional al desgaste.
Pasos de fabricación:
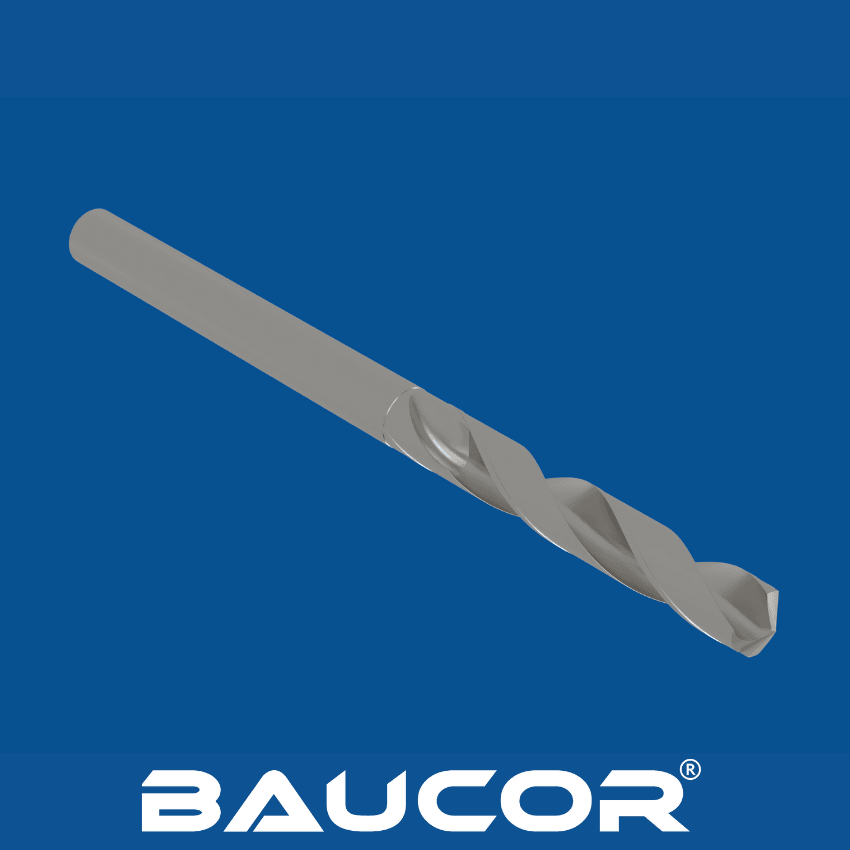
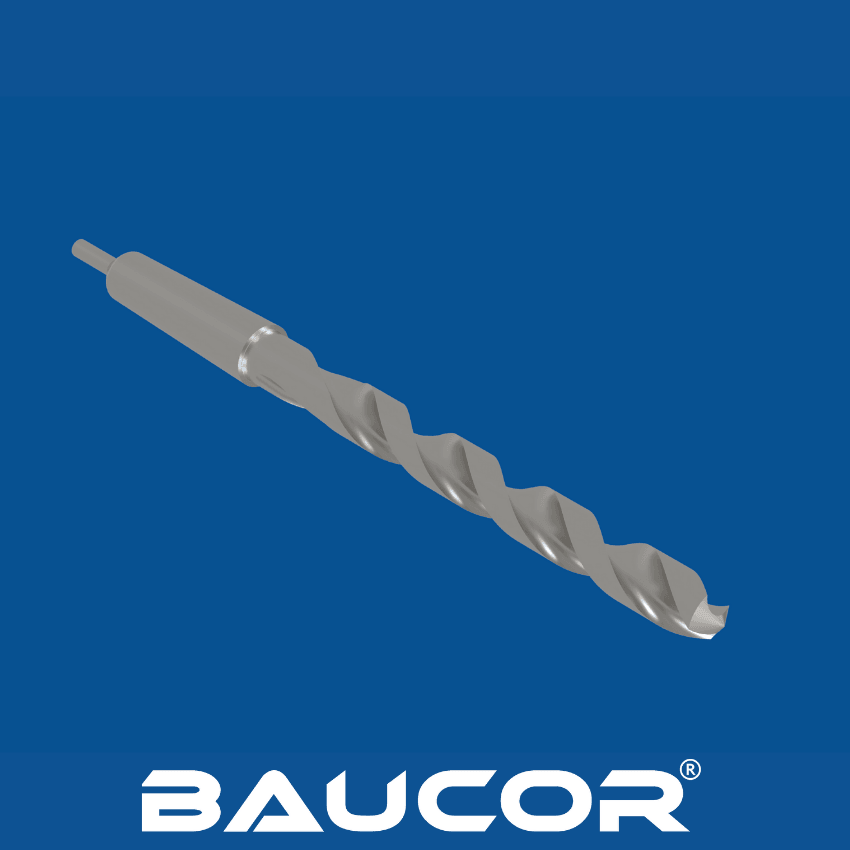
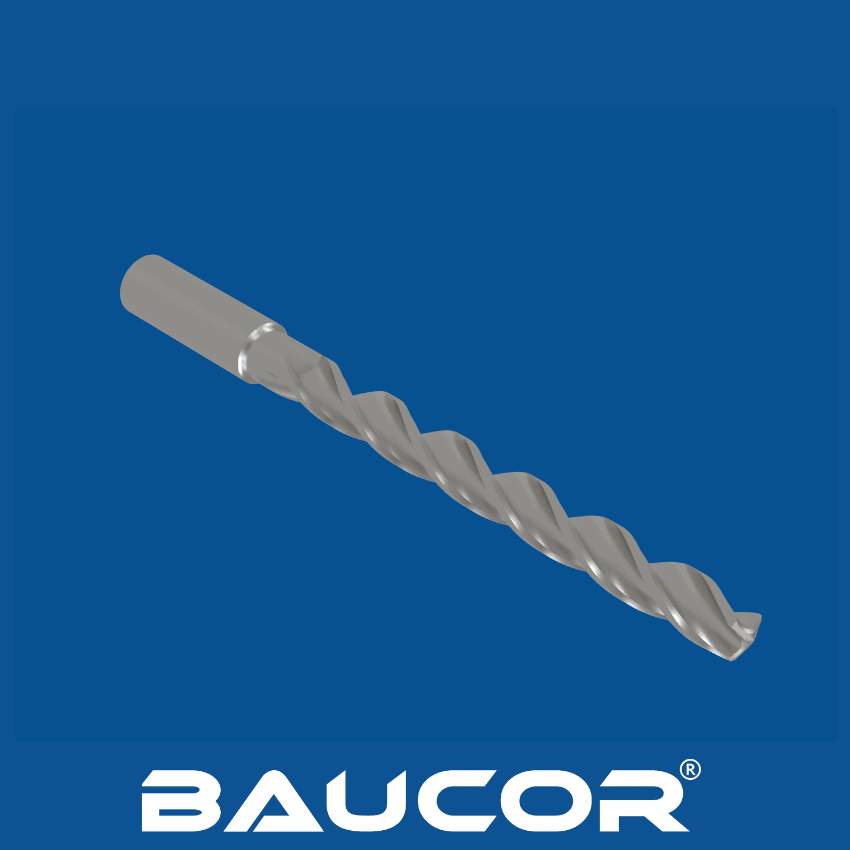
- Formación de la pieza en bruto: El proceso comienza con una barra del material elegido, conformada de manera aproximada hasta obtener la forma básica de la broca.
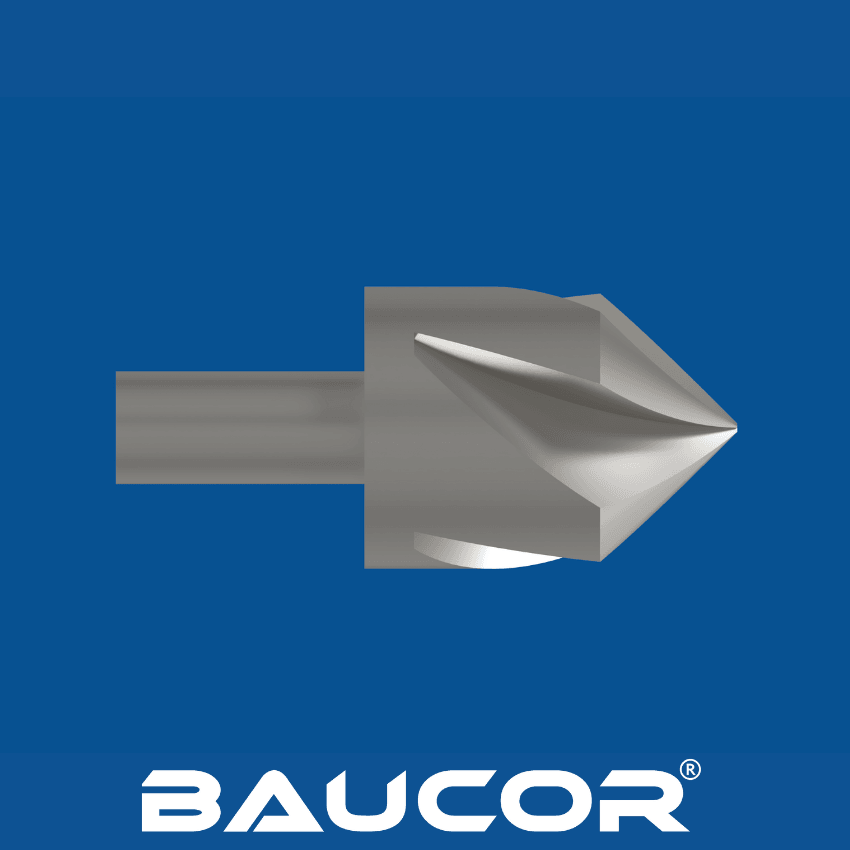
- Ranurado: Se tallan ranuras helicoidales en el cuerpo de la broca. Estas ranuras son esenciales para una evacuación eficaz de la viruta durante el proceso de avellanado.
- Ángulo de avellanado: La punta de la broca se rectifica con precisión al ángulo de avellanado deseado. Los ángulos más habituales son 82 grados o 90 grados,
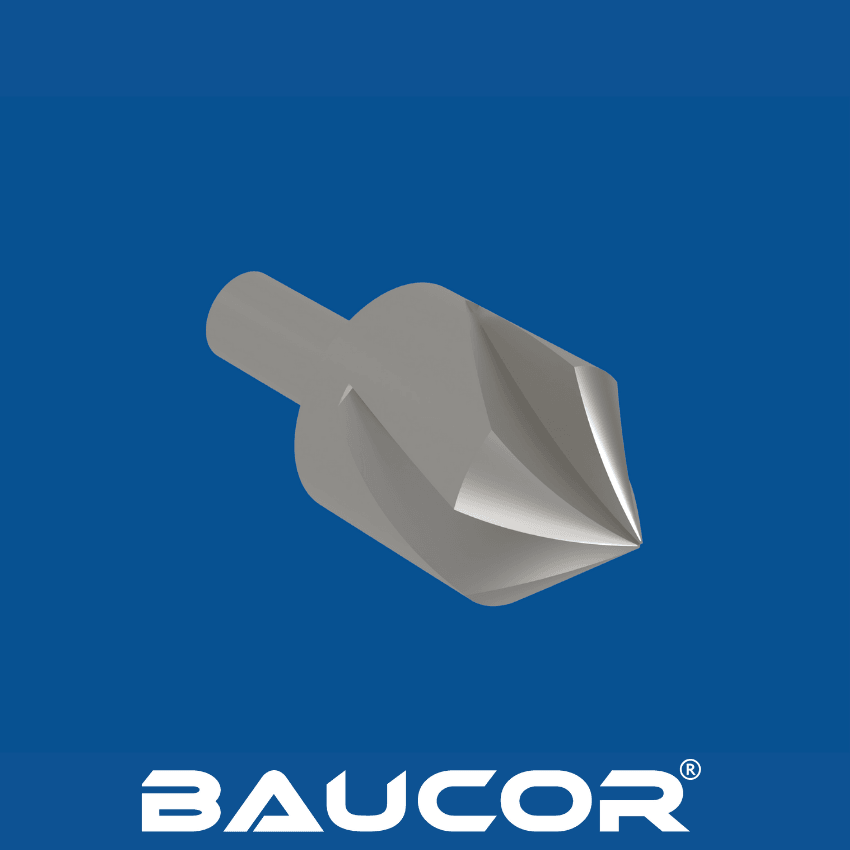
- Formación del mango: El mango se conforma para encajar en los mandriles de taladro estándar. Los tipos de mango habituales incluyen el redondo, el hexagonal y el de cambio rápido.
- Temple (si procede): La broca puede someterse a un tratamiento térmico para aumentar su dureza y durabilidad. Este paso es especialmente importante en las brocas de HSS.
- Afilado: Un rectificado final garantiza un filo de corte perfectamente afilado. Este afilado es fundamental para crear avellanados limpios y precisos.
- Recubrimiento (opcional): Algunas brocas avellanadoras reciben recubrimientos (como los que se comentan más adelante) para mejorar su rendimiento y su longevidad.
Consideraciones de fabricación
- Ángulos precisos: La exactitud del ángulo de avellanado es fundamental para lograr un ajuste correcto con las cabezas de tornillo.
- Afilado: Un filo de corte afilado es esencial para obtener cortes limpios y reducir el astillado en la madera.